Panduan 3D Printing
Layer Height 0,1 vs 0,2 vs 0,3 mm: Dampak pada Detail dan Durasi
Layer lebih tipis meningkatkan resolusi vertikal tetapi menambah jumlah lapisan. Pilih berdasarkan nozzle, geometri, permukaan, waktu, dan fungsi.
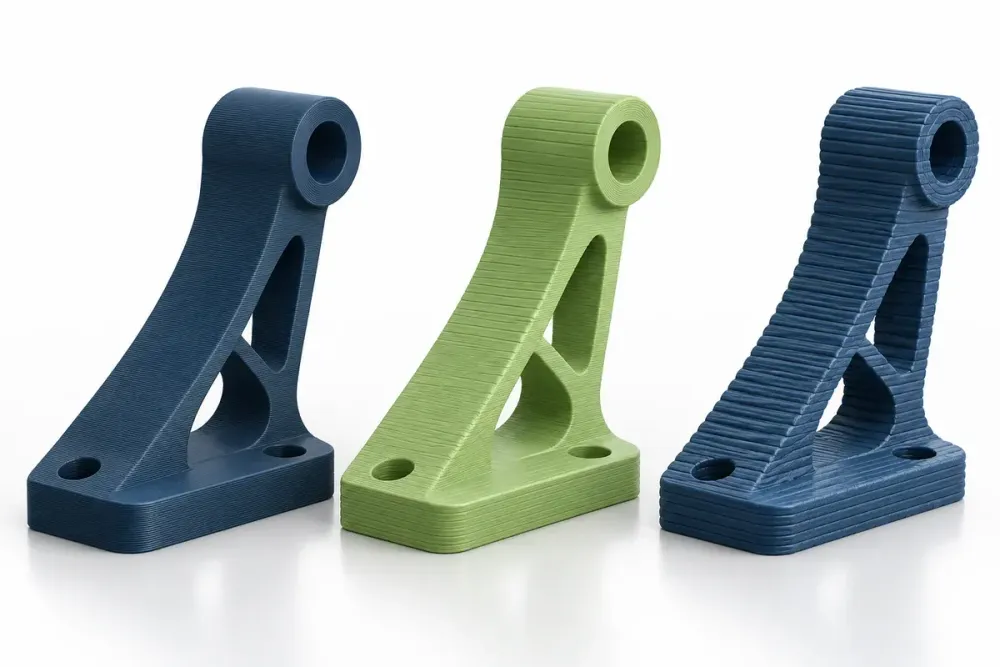
Layer height adalah ketebalan setiap lapisan pada sumbu Z. Angka 0,1, 0,2, dan 0,3 mm sering dipakai sebagai gambaran fine, balanced, dan draft, tetapi pilihan nyata harus sesuai nozzle serta profil mesin. Layer lebih tipis menambah jumlah lapisan; layer lebih tebal mengurangi resolusi vertikal.
Pilih berdasarkan permukaan yang dilihat, kurva, fitur vertikal, waktu, dan fungsi. Tidak semua sisi benda mendapat manfaat yang sama dari layer tipis.
Detail vertikal dan efek tangga
Kurva landai dan permukaan miring memperlihatkan stair-stepping. Layer tipis membuat langkah lebih kecil. Detail yang sepenuhnya berada pada bidang XY lebih dipengaruhi nozzle, line width, dan motion system; menurunkan layer height tidak otomatis memperjelas semua detail.
Waktu dan batas aliran
Jumlah layer meningkat ketika tinggi layer diperkecil. Namun pengaturan layer dan perimeter Prusa menunjukkan proses juga dipengaruhi perimeter, top/bottom, dan opsi lain. Pada layer tebal, volumetric flow dapat menjadi batas sehingga speed nominal tidak selalu tercapai.
Permukaan, overhang, dan support
Layer tipis dapat membantu kurva dan beberapa overhang karena offset tiap lapisan lebih kecil. Ia juga menambah kontak serta waktu panas. Support interface dan bridging tetap perlu diatur terpisah; fine layer bukan obat untuk orientasi buruk.
Kekuatan ditentukan oleh sistem
Layer height mengubah bentuk garis dan jumlah interface, tetapi kekuatan juga bergantung wall, suhu, material, orientasi, dan desain. Untuk part fungsional, bandingkan sampel dengan arah beban yang sama. Baca juga ketebalan wall sebelum menaikkan infill.
Uji dengan cara yang dapat dibandingkan
Potong bagian model yang memuat kurva, tulisan, lubang, dan permukaan miring. Cetak pada beberapa preset layer height yang didukung, lalu bandingkan waktu aktual, permukaan, ukuran, dan kekuatan. Gunakan file, mesin, material, dan kondisi lingkungan yang sama. Ubah satu faktor dalam satu percobaan, beri nama sampel, lalu foto dan ukur hasil setelah dingin. Catatan sederhana jauh lebih berguna daripada mengandalkan ingatan. Jika perubahan memperbaiki tampilan tetapi menurunkan kekuatan, ukuran, atau kemudahan perakitan, hasil tersebut belum tentu merupakan solusi.
Sebelum produksi banyak, ulangi kondisi terbaik setidaknya sekali. Satu sampel bagus dapat terjadi karena variasi proses. Untuk layer height yang berkaitan dengan fungsi mekanis, uji menggunakan beban dan benda pasangan yang sebenarnya.
Pertanyaan praktis sebelum mengambil keputusan
**Apakah layer 0,1 mm selalu lebih kuat?** Tidak. Kekuatan dipengaruhi material, suhu, wall, orientasi, geometri, dan ikatan layer. Layer tipis terutama mengubah resolusi vertikal dan waktu.
**Bolehkah memakai layer 0,3 mm pada nozzle 0,4 mm?** Kemampuan bergantung printer, nozzle, profil, dan rasio layer yang direkomendasikan. Gunakan preset tervalidasi untuk kombinasi aktual.
**Mengapa waktu tidak turun tepat setengah ketika layer digandakan?** Perimeter, acceleration, minimum layer time, top/bottom, travel, dan batas flow ikut menentukan durasi, sehingga hubungannya tidak selalu linear.
Jangan mengambil satu jawaban di atas sebagai angka baku untuk semua mesin. Terapkan pada konteks file, material, printer, jumlah, dan fungsi yang sedang dikerjakan. Jika hasil harus dipasang pada benda lain, bawa atau ukur benda pasangannya; jika hasil akan dilihat dari dekat, tandai sisi yang menjadi prioritas visual.
Untuk penawaran yang dapat dibandingkan, sertakan ukuran akhir, jumlah, material yang diinginkan, kondisi penggunaan, bagian yang menerima beban, sisi tampak, dan tenggat. Jelaskan pula apakah penyedia hanya mencetak atau juga harus memperbaiki file, melepas support, menghaluskan, merakit, mengecat, dan mengemas. Ruang lingkup yang jelas mencegah standar hasil berubah setelah produksi dimulai.
Ingin menyerahkan proses cetak ke workshop? Lihat jasa 3D printing Pegangind di Bekasi, lalu kirim file, ukuran, jumlah, dan target hasil untuk estimasi biaya sebelum pengerjaan.
Checklist sebelum produksi
- Layer height didukung nozzle dan profil.
- Permukaan kritis telah ditentukan.
- Estimasi waktu dilihat setelah slicing.
- Volumetric flow tidak terlampaui.
- Support dan overhang diperiksa ulang.
- Sampel dibandingkan pada orientasi yang sama.
Simpan file sumber, profil slicer, material, orientasi, dan revisi yang dipakai. Dokumentasi tersebut membuat hasil lebih mudah diulang dan membantu penyedia jasa memahami keputusan yang sudah diuji.
Untuk estimasi material serta durasi berdasarkan file, gunakan cek gramasi Pegangind. Operator tetap perlu memilih profil yang sesuai mesin dan hasil yang diminta.
Ilustrasi utama dibuat dengan AI untuk menjelaskan konsep; bukan foto proyek pelanggan atau angka pengaturan universal.
Lanjutkan membaca
Pertanyaan umum
Apakah layer 0,1 mm selalu lebih kuat?
Tidak. Kekuatan dipengaruhi material, suhu, wall, orientasi, geometri, dan ikatan layer. Layer tipis terutama mengubah resolusi vertikal dan waktu.
Bolehkah memakai layer 0,3 mm pada nozzle 0,4 mm?
Kemampuan bergantung printer, nozzle, profil, dan rasio layer yang direkomendasikan. Gunakan preset tervalidasi untuk kombinasi aktual.
Mengapa waktu tidak turun tepat setengah ketika layer digandakan?
Perimeter, acceleration, minimum layer time, top/bottom, travel, dan batas flow ikut menentukan durasi, sehingga hubungannya tidak selalu linear.
Siap lanjut dari panduan ke produksi?
Tim Pegangind siap membantu mengecek kebutuhan proyek Anda.
Konsultasi jasa 3D printing