Panduan 3D Printing
Seberapa Kuat Hasil 3D Print? Kenali Pengaruh Material dan Arah Beban
Kekuatan hasil 3D print dipengaruhi material, arah lapisan, geometri, perimeter, cacat proses, dan jenis beban. Pelajari cara menilai kebutuhan komponen.
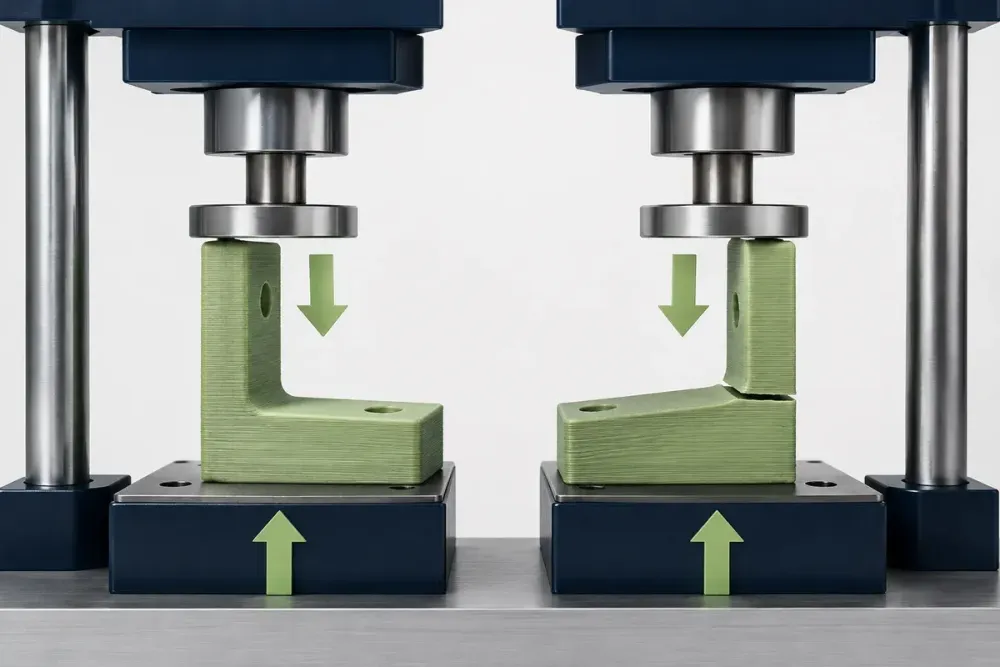
Hasil 3D print dapat cukup kuat untuk casing, jig, dudukan, atau komponen fungsional tertentu, tetapi tidak ada nilai kekuatan tunggal untuk semua cetakan. Dua benda dari material yang sama dapat patah pada beban berbeda karena orientasi, dinding, bentuk sudut, suhu proses, kelembapan bahan, dan cacat internalnya berbeda.
Pertanyaan yang lebih tepat adalah: kuat terhadap beban apa, dari arah mana, berapa lama, dan dalam lingkungan seperti apa? Beban tarik, tekan, lentur, benturan, serta beban berulang menuntut sifat yang berbeda.
Material adalah titik awal, bukan jaminan
Data teknis filamen biasanya memuat sifat spesimen pada kondisi uji tertentu. Angka tersebut membantu membandingkan bahan, tetapi benda hasil cetak Anda belum tentu mencapai nilai yang sama. Proses FDM membentuk jalur dan lapisan sehingga hasilnya bersifat anisotropik: responsnya bergantung pada arah.
PLA dapat kaku dan mudah dicetak, tetapi kebutuhan panas atau benturan mungkin mengarah ke material lain. PETG, ABS, ASA, nylon, dan bahan berpenguat mempunyai kompromi berbeda dalam kekakuan, ketangguhan, suhu, kelembapan, serta kemudahan proses. Pilihan harus mengikuti kondisi penggunaan.
Arah lapisan harus mengikuti arah beban
Ikatan di dalam jalur satu lapisan dan ikatan antar lapisan tidak selalu setara. Bracket yang dibebani sehingga lapisannya seperti ditarik terbuka dapat gagal lebih cepat daripada orientasi yang membuat jalur filamen menerus sepanjang arah gaya. Riset Autodesk juga mencatat orientasi memengaruhi kekuatan dan kebutuhan support dalam panduan design-to-fabricate.
Orientasi bukan sekadar memutar model agar muat. Ia juga memengaruhi permukaan, akurasi lubang, support, waktu, dan titik sambungan. Tentukan arah beban utama sebelum slicing.
Perimeter sering lebih penting daripada menambah infill
Dinding luar membawa banyak beban pada bentuk tertentu. Prusa menjelaskan bahwa kekuatan model terutama ditentukan jumlah perimeter, bukan infill saja, pada dokumentasi layers and perimeters. Menambah perimeter dapat mempertebal penampang efektif di sekitar tepi dan lubang.
Infill tetap berguna untuk menopang permukaan dan mendistribusikan beban, tetapi 100% bukan tombol universal untuk kuat. Pilihan pola, persentase, sambungan dengan dinding, serta ketebalan atas dan bawah perlu dilihat bersama geometri.
Geometri menentukan lokasi konsentrasi tegangan
Sudut tajam, perubahan penampang mendadak, lubang terlalu dekat tepi, dan dinding tipis dapat menjadi titik awal retak. Fillet, radius, gusset, atau penambahan material lokal sering lebih efektif daripada memadatkan seluruh benda. Arah serat lapisan di sekitar lubang dan baut juga perlu diperiksa.
Ukuran nominal saja belum cukup. Jelaskan apakah bagian menerima beban statis, getaran, jatuh, panas, sinar UV, bahan kimia, atau kontak air. Beban kecil yang berulang dapat menyebabkan kegagalan lelah meskipun satu kali pembebanan terlihat aman.
Kualitas proses memengaruhi ikatan lapisan
Suhu terlalu rendah, aliran kurang, material lembap, pendinginan berlebihan, atau nozzle tersumbat dapat menghasilkan celah dan ikatan buruk. Suhu terlalu tinggi juga dapat merusak detail atau material. Gunakan profil yang sesuai, keringkan bahan bila dibutuhkan, dan periksa jalur ekstrusi.
Cetakan yang tampak mulus belum membuktikan bagian dalam bebas cacat. Untuk produksi berulang, simpan profil, lot material, orientasi, dan hasil inspeksi agar variasi dapat ditelusuri.
Cara menilai kekuatan untuk penggunaan nyata
Mulai dari persyaratan: beban maksimum, arah, faktor keamanan, jumlah siklus, suhu, dan konsekuensi kegagalan. Buat prototipe dengan material dan orientasi final. Uji dalam fixture yang mewakili pemasangan nyata, bukan hanya ditekan dengan tangan.
Catat beban, lokasi patah, deformasi, serta kondisi lingkungan. Ulangi beberapa sampel karena satu hasil tidak menunjukkan variasi proses. Untuk komponen kritis, gunakan insinyur, standar uji yang relevan, serta laboratorium bila diperlukan.
Saat meminta penawaran, kirim fungsi benda dan arah beban bersama model. Baca cara menyiapkan file 3D printing lalu diskusikan material, orientasi, dan kebutuhan sampel melalui jasa 3D printing Pegangind. Pernyataan “harus kuat” perlu diubah menjadi kondisi yang dapat diuji.
Ilustrasi utama dibuat dengan AI untuk menjelaskan topik; bukan foto proyek customer atau hasil laboratorium.
Lanjutkan membaca
Pertanyaan umum
Apakah infill 100% selalu menghasilkan bagian paling kuat?
Tidak selalu. Geometri, perimeter, orientasi, ikatan lapisan, dan cacat proses dapat lebih menentukan. Infill penuh juga menambah waktu, berat, dan risiko tanpa otomatis memperbaiki titik lemah desain.
Mengapa benda 3D print mudah patah mengikuti garis lapisan?
Pada proses FDM, ikatan antarlapisan dapat lebih lemah daripada jalur material dalam satu lapisan. Orientasi yang menempatkan beban membuka lapisan dapat memperbesar risiko pemisahan.
Bolehkah hasil 3D print dipakai untuk komponen keselamatan?
Keputusan tersebut memerlukan persyaratan, analisis, material terverifikasi, proses terkendali, dan pengujian yang relevan. Jangan mengandalkan artikel umum atau satu sampel visual untuk fungsi kritis.
Siap lanjut dari panduan ke produksi?
Tim Pegangind siap membantu mengecek kebutuhan proyek Anda.
Konsultasi jasa 3D printing