Panduan 3D Printing
Cara Mengatasi Stringing: Mengapa Hasil 3D Print Seperti Berserabut?
Atasi benang tipis di antara bagian cetakan dengan memeriksa kelembapan filament, suhu, retraction, nozzle, dan lintasan travel secara berurutan.
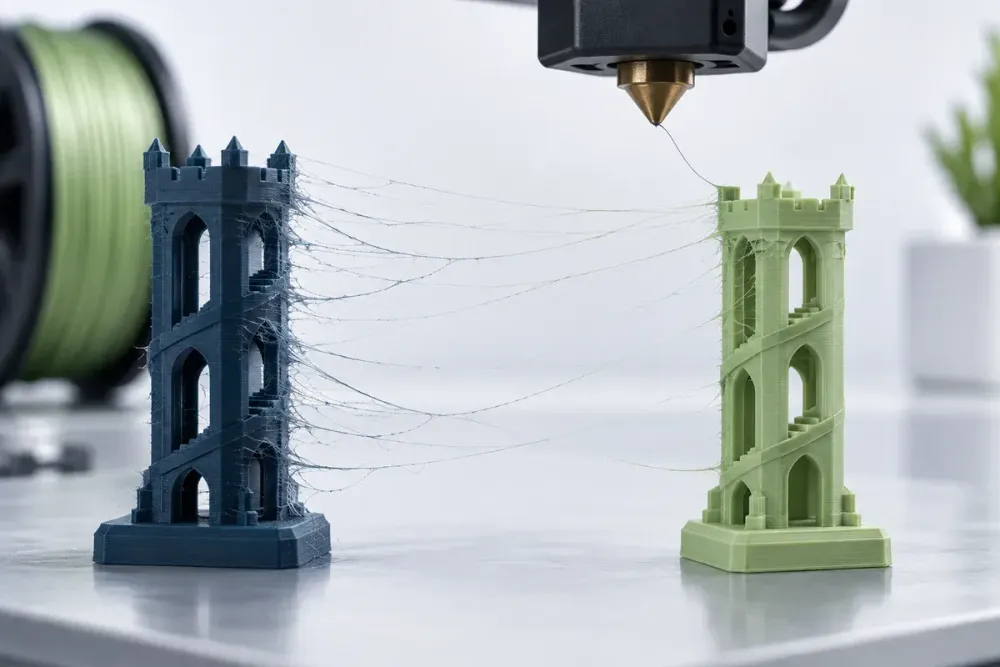
Stringing adalah benang filament tipis yang tertinggal di antara dua bagian model ketika nozzle melakukan gerakan tanpa mencetak. Gejalanya dapat berupa beberapa helai halus atau jaringan rapat seperti rambut. Stringing ringan sering dapat dibersihkan, tetapi jumlah besar menandakan material, profil, atau hardware perlu diperiksa.
Jangan mengubah lima pengaturan sekaligus. Mulai dari profil yang pernah bekerja, gunakan model uji kecil, lalu catat satu perubahan setiap percobaan. Dengan cara ini, penyebab dapat ditemukan tanpa membuat masalah baru.
Pastikan gejalanya memang stringing
Benang yang membentang di ruang kosong biasanya berasal dari oozing saat travel. Tonjolan pada seam, permukaan kasar, atau cabang tebal akibat support gagal merupakan masalah berbeda. Periksa preview pada slicer untuk melihat lokasi travel dan retraction.
Catat material, merek, warna, umur spool, suhu, kecepatan, nozzle, dan profil. Jika stringing baru muncul setelah pergantian filament atau komponen hotend, perubahan tersebut menjadi petunjuk awal.
Periksa kondisi filament lebih dahulu
Sebagian filament menyerap kelembapan dari udara. Ketika dipanaskan, uap dapat membuat aliran tidak stabil, bunyi letupan kecil, permukaan berbintik, dan stringing. Bandingkan dengan spool kering yang sudah terbukti baik. Bila perlu, keringkan sesuai panduan produsen material dan simpan dalam wadah yang sesuai.
Jangan memilih suhu pengeringan secara acak. Spool, material, dan perangkat pengering mempunyai batas berbeda. Filament yang berubah bentuk pada spool dapat menimbulkan masalah feeding baru.
Bersihkan nozzle dan gunakan profil dasar
Sisa plastik pada permukaan nozzle dapat menempel ke hasil lalu tertarik menjadi benang. Bersihkan nozzle memakai metode yang aman untuk mesin ketika suhu dan daya telah dikelola sesuai petunjuk produsennya. Periksa juga apakah hotend terpasang dengan benar setelah penggantian komponen.
Panduan stringing Prusa menyarankan memulai dari preset resmi serta memeriksa nozzle, filament, temperatur, dan retraction. Profil komunitas yang tidak diketahui asalnya dapat membawa banyak perubahan sekaligus.
Uji temperatur dalam rentang aman
Temperatur terlalu tinggi membuat material lebih mudah mengalir saat nozzle berpindah. Buat temperature tower atau rangkaian sampel kecil dalam rentang yang direkomendasikan produsen filament. Nilai terendah bukan otomatis terbaik; suhu terlalu rendah dapat melemahkan ikatan layer atau menyebabkan aliran tidak konsisten.
Nilai hasil secara menyeluruh: stringing, kekuatan, kilap, detail, overhang, dan konsistensi ekstrusi. Gunakan suhu yang memberi keseimbangan, bukan hanya tower yang tampak paling bersih.
Atur retraction sedikit demi sedikit
Retraction menarik filament sebelum travel lalu mendorongnya kembali ketika pencetakan berlanjut. Panjang dan kecepatannya bergantung pada sistem extruder, jalur filament, serta material. Mulailah dari nilai profil mesin, kemudian uji langkah kecil.
Retraction terlalu panjang atau cepat dapat menggiling filament, membawa material lunak ke area dingin, atau membuat awal garis berikutnya kekurangan aliran. Filament fleksibel juga bereaksi berbeda. Jangan menyalin angka dari mesin lain tanpa memahami jenis extrudernya.
Kurangi travel yang melintasi ruang terbuka
Fitur seperti avoid crossing perimeters atau wipe dapat mengurangi bekas pada permukaan tertentu. Penataan objek dan urutan cetak juga mengubah panjang travel. Selalu cek preview karena lintasan yang lebih panjang dapat menambah waktu atau menghadirkan risiko tabrakan pada mode sequential.
Z-hop bukan solusi universal. Gerakan naik dapat mencegah nozzle menyentuh part, tetapi menambah waktu dan pada situasi tertentu memberi lebih banyak kesempatan untuk oozing.
Validasi dengan satu sampel yang konsisten
- Gunakan model uji, profil, dan spool yang sama.
- Mulai dari filament kering serta nozzle bersih.
- Uji suhu, lalu retraction, satu variabel per tahap.
- Bandingkan foto pada pencahayaan yang sama.
- Periksa kekuatan, bukan hanya jumlah benang.
- Simpan profil yang berhasil beserta tanggal dan material.
Benang tipis dapat dihilangkan saat finishing, tetapi panas berlebih bisa melelehkan detail atau melengkungkan part. Untuk hasil produksi, lebih baik mengurangi penyebabnya terlebih dahulu. Jika file dan material perlu dinilai, kirim kebutuhan melalui jasa 3D printing Pegangind.
Ilustrasi utama dibuat dengan AI; bukan foto proyek pelanggan atau rekomendasi angka retraction universal.
Lanjutkan membaca
Pertanyaan umum
Apa penyebab utama stringing pada 3D print?
Filament yang terus merembes saat nozzle berpindah dapat dipicu suhu terlalu tinggi, retraction yang belum sesuai, filament lembap, sisa material pada nozzle, atau masalah hotend.
Apakah retraction harus langsung dinaikkan banyak?
Tidak. Mulai dari profil resmi lalu ubah satu parameter dalam langkah kecil. Retraction berlebihan dapat menyebabkan grinding, sumbatan, atau keterlambatan aliran setelah travel.
Apakah stringing selalu berarti filament lembap?
Tidak. Kelembapan merupakan salah satu penyebab, tetapi suhu, travel, nozzle, dan hardware juga perlu diperiksa. Bandingkan dengan spool yang diketahui baik untuk membantu diagnosis.
Siap lanjut dari panduan ke produksi?
Tim Pegangind siap membantu mengecek kebutuhan proyek Anda.
Konsultasi jasa 3D printing