Panduan 3D Printing
Apa Itu Slicer? Alur Mengubah Model 3D Menjadi File Siap Cetak
Slicer menerjemahkan model 3D dan pengaturan proses menjadi lintasan mesin. Pelajari profil, orientasi, support, infill, preview, dan file outputnya.
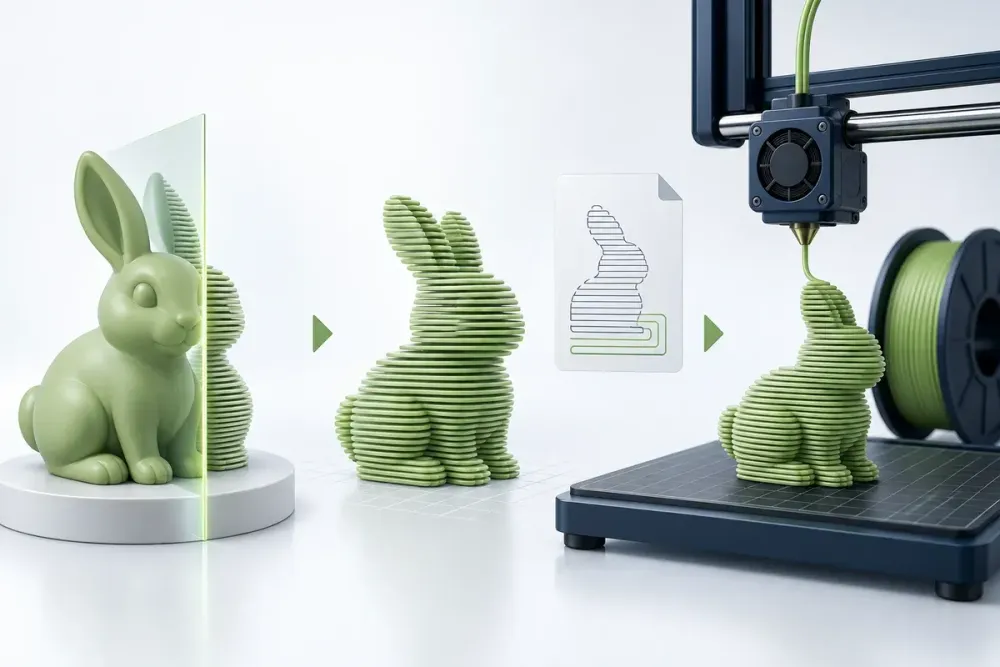
Slicer adalah software yang menerjemahkan model 3D dan pengaturan proses menjadi instruksi yang dapat dijalankan printer. Model seperti STL hanya menjelaskan permukaan. Ia belum menentukan tinggi layer, lintasan nozzle, temperatur, support, kecepatan, atau urutan pencetakan.
Karena itu, file yang terlihat sama dapat menghasilkan waktu, kekuatan, permukaan, dan risiko cetak yang berbeda ketika dislice dengan profil lain. Memahami alurnya membantu Anda membaca estimasi dan menemukan masalah sebelum material terpakai.
Model masuk sebagai geometri
Slicer menerima format seperti STL, OBJ, atau 3MF sesuai dukungannya. Setelah impor, periksa unit dan ukuran. STL tidak secara andal menyimpan satuan, sehingga model dapat muncul terlalu kecil atau besar. Gunakan panduan STL, OBJ, dan 3MF untuk memahami data setiap format.
Model kemudian ditempatkan pada representasi build plate. Posisi, rotasi, dan skala memengaruhi support, permukaan, waktu, serta arah kekuatan. Jangan memakai auto-orient sebagai keputusan akhir tanpa melihat fungsi benda.
Profil printer menetapkan batas mesin
Profil printer biasanya memuat ukuran build volume, diameter nozzle, firmware, start dan end sequence, serta kemampuan perangkat. Profil yang salah dapat menghasilkan lintasan di luar area, prosedur pemanasan yang tidak sesuai, atau perintah yang tidak dikenali.
Gunakan profil resmi atau yang telah divalidasi untuk mesin tujuan. Jangan mengirim G-code dari printer lain hanya karena bentuk fisiknya mirip. Operator produksi perlu membuat atau meninjau file mesin pada lingkungan yang sebenarnya.
Profil material mengatur kebutuhan filament
Jenis material memengaruhi temperatur nozzle dan bed, pendinginan, flow, kecepatan, serta perilaku penyusutan. Angka produsen merupakan titik awal, bukan jaminan untuk semua printer dan warna. Simpan profil yang telah diuji dan beri nama versi yang jelas.
Jika model untuk fungsi tertentu, pemilihan material tidak boleh dilakukan hanya berdasarkan warna. Baca panduan kekuatan hasil 3D print untuk memahami pengaruh desain, orientasi, dan proses.
Pengaturan proses membentuk layer dan toolpath
Tinggi layer memengaruhi detail vertikal dan waktu. Perimeter atau wall membentuk kulit, sedangkan top dan bottom layer menutup permukaan. Infill mengisi bagian dalam dengan pola serta kepadatan tertentu. Support menopang area yang tidak dapat dicetak di udara sesuai kemampuan proses.
Nilai lebih tinggi tidak selalu berarti lebih baik. Infill sangat padat dapat menambah waktu dan material tanpa memperbaiki titik kegagalan utama. Menambah wall sering relevan untuk kekuatan, tetapi keputusan tetap bergantung pada bentuk serta beban.
Proses slice menghasilkan instruksi mesin
Software memotong geometri menjadi lapisan, menghitung garis dinding, isi, support, perpindahan, dan ekstrusi. Panduan pertama PrusaSlicer menjelaskan alur memilih profil, mengimpor model, melakukan slice, memeriksa preview, dan mengekspor G-code atau BG-code.
Output berisi instruksi spesifik, bukan model universal. Beberapa ekosistem memakai G-code, varian terkompresi, atau format mesin lain. Simpan model sumber serta profil selain file output agar pekerjaan dapat dibuat ulang dengan aman.
Preview layer adalah pemeriksaan wajib
Geser preview dari layer pertama hingga terakhir. Cari bagian yang mulai di udara, dinding yang hilang, celah, top surface yang tidak tertutup, support yang sulit dilepas, serta lintasan perpindahan panjang. Periksa warning dan estimasi material.
Preview juga membantu menemukan mesh rusak. Jika bagian model menghilang, ikuti cara memperbaiki file STL sebelum melanjutkan. Jangan menganggap tombol repair menyelesaikan semua perubahan bentuk.
Estimasi bukan waktu mutlak
Slicer menghitung waktu dan material dari profil serta algoritmanya. Printer dapat memperlambat gerakan karena batas akselerasi, flow, pendinginan, atau firmware. Purge, kalibrasi, support, kegagalan, dan pekerjaan pascaproses juga memengaruhi total produksi.
Gunakan cek gramasi dan estimasi cetak Pegangind untuk perkiraan awal. Harga produksi tidak hanya berasal dari berat filament; durasi mesin, risiko, setup, finishing, dan jumlah turut diperhitungkan.
Checklist sebelum mengekspor
- Ukuran model dan unit telah diperiksa.
- Profil printer, nozzle, dan material sesuai.
- Orientasi mempertimbangkan permukaan dan kekuatan.
- Wall, infill, top, bottom, dan support punya alasan.
- Seluruh layer diperiksa pada preview.
- Estimasi material serta waktu masuk akal.
- File output diberi nama mesin, material, dan revisi.
Jika Anda hanya mempunyai model 3D, kirim file sumber dan kebutuhan hasil melalui jasa 3D printing Pegangind. Operator akan menilai orientasi dan parameter sebelum produksi.
Ilustrasi utama dibuat dengan AI; bukan tangkapan layar slicer atau instruksi mesin siap pakai.
Lanjutkan membaca
Pertanyaan umum
Apakah file STL bisa langsung dikirim ke printer 3D?
Umumnya tidak. STL membawa geometri permukaan, sedangkan printer memerlukan lintasan, suhu, kecepatan, dan instruksi mesin yang dibuat oleh slicer untuk kombinasi printer serta material tertentu.
Apakah G-code dari satu printer aman dipakai di printer lain?
Jangan berasumsi demikian. G-code dapat memuat dimensi mesin, temperatur, firmware command, dan prosedur awal yang spesifik. Slice ulang memakai profil mesin tujuan.
Apa yang wajib diperiksa setelah menekan tombol Slice?
Periksa layer pertama, dinding, bagian atas, support, bridge, objek melayang, perpindahan nozzle, estimasi material, serta warning. Preview layer adalah tahap validasi, bukan sekadar gambar.
Siap lanjut dari panduan ke produksi?
Tim Pegangind siap membantu mengecek kebutuhan proyek Anda.
Konsultasi jasa 3D printing