Panduan 3D Printing
Infill 10%, 20%, atau 100%: Cara Memilih Sesuai Fungsi
Infill mendukung top surface dan bagian dalam, tetapi kekuatan tidak naik secara sederhana. Pilih bersama wall, orientasi, material, dan arah beban.
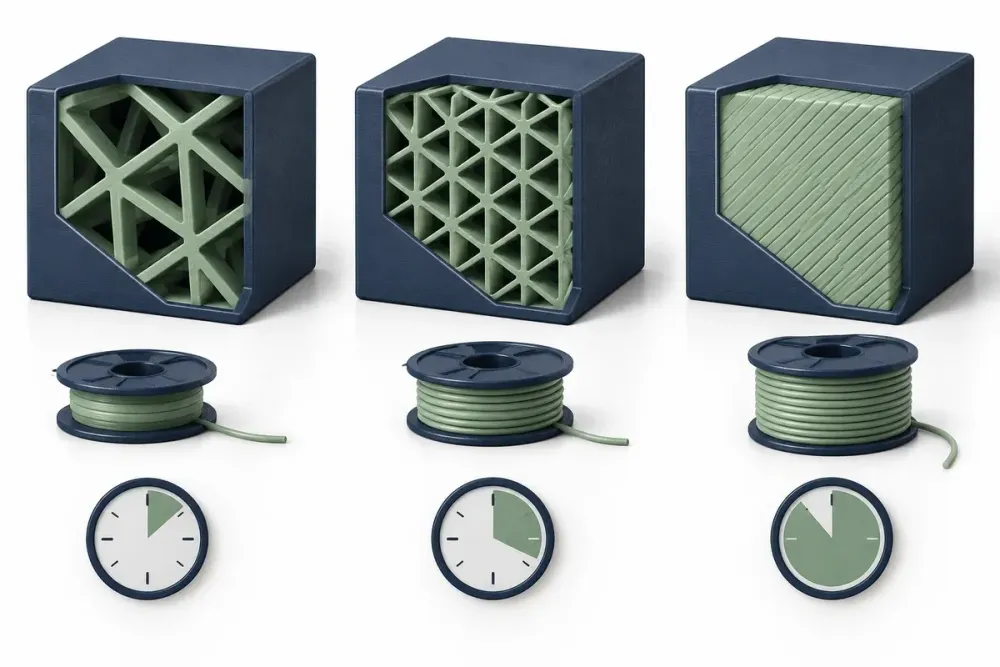
Persentase infill menunjukkan seberapa banyak struktur internal diisi, bukan persentase kekuatan. Dua part dengan infill sama dapat berbeda jauh karena pola, wall, top/bottom, material, orientasi, dan bentuk. Angka 10%, 20%, atau 100% harus diperlakukan sebagai pilihan proses, bukan tingkatan kualitas.
Mulailah dari fungsi: dekorasi ringan, casing, jig, atau komponen berbeban. Tentukan bagaimana part akan gagal sebelum memilih isi.
Infill rendah untuk bentuk dan top surface
Infill jarang menghemat material dan waktu. Ia tetap perlu memberi dukungan pada top layer agar tidak bridging terlalu jauh. Benda besar dengan top surface lebar mungkin membutuhkan pola, density, atau top layer berbeda dari figur kecil.
Infill sedang sebagai baseline
Dokumentasi infill Prusa menjelaskan bahwa kebutuhan bergantung pada model dan tujuan. Density sedang sering menjadi titik awal, lalu hasil diperiksa pada preview. Jangan menganggap satu angka cocok untuk semua ukuran dan pola.
Solid fill membawa konsekuensi
Infill 100% menambah material, durasi, akumulasi panas, dan tegangan penyusutan. Pada beberapa geometri, solid tidak memberi keuntungan sebanding. Jika massa diperlukan, pertimbangkan apakah desain dapat memakai rongga untuk pemberat atau komponen lain dengan kontrol lebih baik.
Wall dan orientasi sering lebih penting
Beban lentur dan benturan banyak ditahan kulit luar. Menambah ketebalan dinding atau mengubah orientasi dapat lebih efektif. Untuk kekuatan, uji kegagalan pada arah pemakaian, bukan menekan part secara sembarang.
Uji dengan cara yang dapat dibandingkan
Buat spesimen dari geometri aktual dengan wall dan orientasi tetap. Bandingkan beberapa density, timbang, catat durasi, lalu uji beban yang mewakili pemakaian. Gunakan file, mesin, material, dan kondisi lingkungan yang sama. Ubah satu faktor dalam satu percobaan, beri nama sampel, lalu foto dan ukur hasil setelah dingin. Catatan sederhana jauh lebih berguna daripada mengandalkan ingatan. Jika perubahan memperbaiki tampilan tetapi menurunkan kekuatan, ukuran, atau kemudahan perakitan, hasil tersebut belum tentu merupakan solusi.
Sebelum produksi banyak, ulangi kondisi terbaik setidaknya sekali. Satu sampel bagus dapat terjadi karena variasi proses. Untuk infill yang berkaitan dengan fungsi mekanis, uji menggunakan beban dan benda pasangan yang sebenarnya.
Pertanyaan praktis sebelum mengambil keputusan
**Apakah infill 100% selalu paling kuat?** Tidak selalu. Wall, orientasi, material, geometri, dan kualitas ikatan dapat lebih menentukan. Solid fill menambah berat, waktu, panas, dan risiko.
**Berapa infill untuk pajangan?** Gunakan jumlah yang cukup untuk mendukung top surface dan bentuk. Nilainya bergantung ukuran, pola, jumlah top layer, dan geometri.
**Apa yang harus dinaikkan dulu untuk part fungsional?** Evaluasi arah beban dan kegagalan. Menambah wall atau mengubah orientasi sering lebih efektif daripada sekadar menaikkan infill.
Jangan mengambil satu jawaban di atas sebagai angka baku untuk semua mesin. Terapkan pada konteks file, material, printer, jumlah, dan fungsi yang sedang dikerjakan. Jika hasil harus dipasang pada benda lain, bawa atau ukur benda pasangannya; jika hasil akan dilihat dari dekat, tandai sisi yang menjadi prioritas visual.
Untuk penawaran yang dapat dibandingkan, sertakan ukuran akhir, jumlah, material yang diinginkan, kondisi penggunaan, bagian yang menerima beban, sisi tampak, dan tenggat. Jelaskan pula apakah penyedia hanya mencetak atau juga harus memperbaiki file, melepas support, menghaluskan, merakit, mengecat, dan mengemas. Ruang lingkup yang jelas mencegah standar hasil berubah setelah produksi dimulai.
Ingin menyerahkan proses cetak ke workshop? Lihat jasa 3D printing Pegangind di Bekasi, lalu kirim file, ukuran, jumlah, dan target hasil untuk estimasi biaya sebelum pengerjaan.
Checklist sebelum produksi
- Fungsi dan arah beban ditentukan.
- Top surface mendapat dukungan cukup.
- Wall serta top/bottom diperiksa.
- Pola infill sesuai tujuan.
- Berat dan waktu dihitung.
- Sampel diuji, bukan diasumsikan dari persentase.
Simpan file sumber, profil slicer, material, orientasi, dan revisi yang dipakai. Dokumentasi tersebut membuat hasil lebih mudah diulang dan membantu penyedia jasa memahami keputusan yang sudah diuji.
Pelajari perbandingan pola infill sebelum mengunci density. Untuk estimasi berat file tertentu, gunakan layanan cek gramasi.
Ilustrasi utama dibuat dengan AI untuk menjelaskan konsep; bukan foto proyek pelanggan atau angka pengaturan universal.
Lanjutkan membaca
Pertanyaan umum
Apakah infill 100% selalu paling kuat?
Tidak selalu. Wall, orientasi, material, geometri, dan kualitas ikatan dapat lebih menentukan. Solid fill menambah berat, waktu, panas, dan risiko.
Berapa infill untuk pajangan?
Gunakan jumlah yang cukup untuk mendukung top surface dan bentuk. Nilainya bergantung ukuran, pola, jumlah top layer, dan geometri.
Apa yang harus dinaikkan dulu untuk part fungsional?
Evaluasi arah beban dan kegagalan. Menambah wall atau mengubah orientasi sering lebih efektif daripada sekadar menaikkan infill.
Siap lanjut dari panduan ke produksi?
Tim Pegangind siap membantu mengecek kebutuhan proyek Anda.
Konsultasi jasa 3D printing