Panduan 3D Printing
Orientasi Cetak: Menentukan Arah Print untuk Beban dan Permukaan
Orientasi menentukan arah layer, support, permukaan, toleransi, risiko warping, waktu, dan kekuatan. Prioritaskan kebutuhan paling kritis.
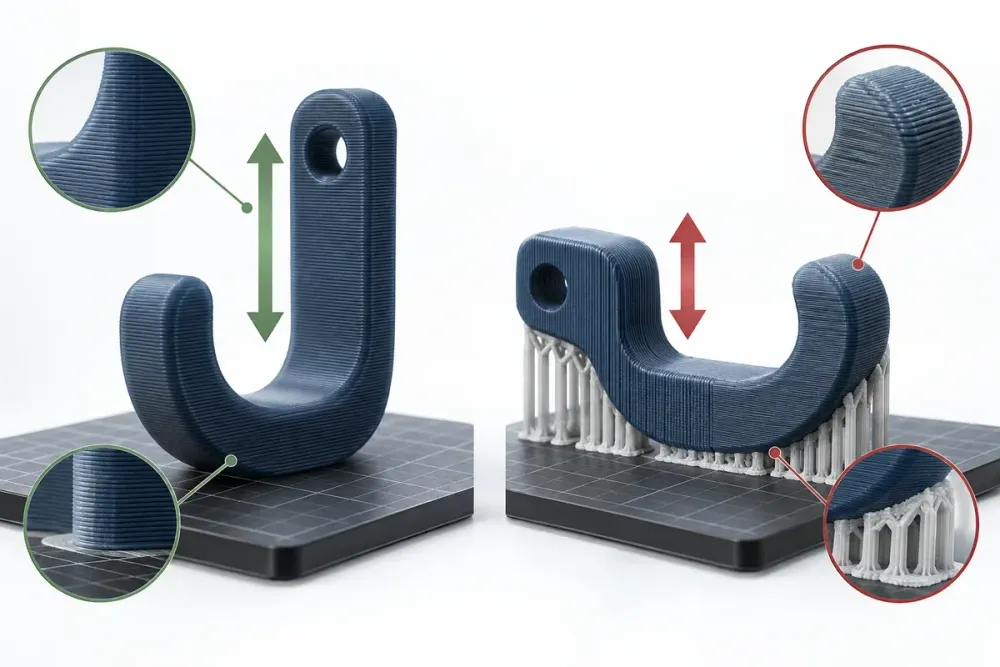
Orientasi cetak adalah keputusan produksi, bukan sekadar cara agar model muat di build plate. Arah layer memengaruhi kekuatan, support memengaruhi permukaan, dan posisi fitur memengaruhi toleransi. Orientasi juga mengubah tinggi, waktu, first-layer footprint, dan risiko warping.
Tentukan prioritas sebelum memutar model: arah beban, sisi tampak, fitur pas, kebutuhan support, dan batas mesin. Satu orientasi jarang terbaik untuk semua aspek.
Sejajarkan layer dengan kebutuhan beban
FDM bersifat anisotropik karena ikatan di dalam jalur berbeda dari ikatan antarlayer. Usahakan beban utama tidak membuka interface layer seperti halaman buku. Untuk hook dan snap, arah lentur serta akar fitur perlu dipertimbangkan bersama radius dan material.
Lindungi permukaan serta fitur kritis
Sisi di atas support cenderung lebih kasar. Lubang horizontal dapat oval atau membutuhkan support, sedangkan lubang vertikal lebih mudah dibentuk tetapi tetap menyusut. Tempatkan datum dan mating surface pada orientasi yang memberi hasil paling dapat dikontrol.
Bandingkan support, warping, dan waktu
Orientasi datar dapat mengurangi tinggi tetapi memperbesar footprint dan warping. Orientasi tegak dapat mengurangi support tertentu namun menambah layer serta risiko goyah. Periksa semua opsi pada slicer, termasuk travel dan estimasi material.
Bagi model bila satu orientasi tidak cukup
Part besar atau kompleks dapat dipisah agar setiap bagian mendapat orientasi tepat. Sambungan menambah toleransi dan finishing; gunakan panduan membagi model. Untuk assembly, rencanakan pin, datum, dan garis seam sejak CAD.
Uji dengan cara yang dapat dibandingkan
Cetak bagian kritis dalam dua atau tiga orientasi. Gunakan material serta profil sama, lalu bandingkan permukaan, ukuran, support removal, waktu, dan kegagalan pada arah beban. Gunakan file, mesin, material, dan kondisi lingkungan yang sama. Ubah satu faktor dalam satu percobaan, beri nama sampel, lalu foto dan ukur hasil setelah dingin. Catatan sederhana jauh lebih berguna daripada mengandalkan ingatan. Jika perubahan memperbaiki tampilan tetapi menurunkan kekuatan, ukuran, atau kemudahan perakitan, hasil tersebut belum tentu merupakan solusi.
Sebelum produksi banyak, ulangi kondisi terbaik setidaknya sekali. Satu sampel bagus dapat terjadi karena variasi proses. Untuk orientasi yang berkaitan dengan fungsi mekanis, uji menggunakan beban dan benda pasangan yang sebenarnya.
Pertanyaan praktis sebelum mengambil keputusan
**Arah layer mana yang paling kuat?** Umumnya beban yang menarik layer terpisah lebih berisiko, tetapi kekuatan nyata juga bergantung material, suhu, geometri, wall, dan kualitas proses.
**Apakah sisi yang menyentuh bed selalu paling halus?** Sisi bed dapat rata tetapi memiliki tekstur plate dan risiko elephant foot. Top, vertical wall, serta support surface memiliki karakter berbeda.
**Bagaimana memilih jika kekuatan dan tampilan bertentangan?** Prioritaskan fungsi, lalu pindahkan support atau finishing ke area nonkritis. Kadang model perlu dibagi atau didesain ulang.
Jangan mengambil satu jawaban di atas sebagai angka baku untuk semua mesin. Terapkan pada konteks file, material, printer, jumlah, dan fungsi yang sedang dikerjakan. Jika hasil harus dipasang pada benda lain, bawa atau ukur benda pasangannya; jika hasil akan dilihat dari dekat, tandai sisi yang menjadi prioritas visual.
Untuk penawaran yang dapat dibandingkan, sertakan ukuran akhir, jumlah, material yang diinginkan, kondisi penggunaan, bagian yang menerima beban, sisi tampak, dan tenggat. Jelaskan pula apakah penyedia hanya mencetak atau juga harus memperbaiki file, melepas support, menghaluskan, merakit, mengecat, dan mengemas. Ruang lingkup yang jelas mencegah standar hasil berubah setelah produksi dimulai.
Checklist sebelum produksi
- Arah dan jenis beban utama diketahui.
- Sisi kosmetik serta datum ditandai.
- Lubang dan sambungan diperiksa.
- Support tidak merusak fitur penting.
- Footprint serta risiko warping masuk akal.
- Sampel diuji pada benda pasangan.
Simpan file sumber, profil slicer, material, orientasi, dan revisi yang dipakai. Dokumentasi tersebut membuat hasil lebih mudah diulang dan membantu penyedia jasa memahami keputusan yang sudah diuji.
Sampaikan fungsi, arah pemasangan, dan sisi yang terlihat ketika memesan. Informasi tersebut membantu jasa 3D printing Pegangind memilih orientasi yang sesuai, bukan hanya yang tercepat.
Ilustrasi utama dibuat dengan AI untuk menjelaskan konsep; bukan foto proyek pelanggan atau angka pengaturan universal.
Lanjutkan membaca
Pertanyaan umum
Arah layer mana yang paling kuat?
Umumnya beban yang menarik layer terpisah lebih berisiko, tetapi kekuatan nyata juga bergantung material, suhu, geometri, wall, dan kualitas proses.
Apakah sisi yang menyentuh bed selalu paling halus?
Sisi bed dapat rata tetapi memiliki tekstur plate dan risiko elephant foot. Top, vertical wall, serta support surface memiliki karakter berbeda.
Bagaimana memilih jika kekuatan dan tampilan bertentangan?
Prioritaskan fungsi, lalu pindahkan support atau finishing ke area nonkritis. Kadang model perlu dibagi atau didesain ulang.
Siap lanjut dari panduan ke produksi?
Tim Pegangind siap membantu mengecek kebutuhan proyek Anda.
Konsultasi jasa 3D printing