Panduan 3D Printing
Permukaan di Atas Support Kasar: Penyebab dan Cara Memperbaikinya
Perbaiki underside kasar dengan meninjau orientasi, support interface, Z-gap, density, cooling, bridge, material support, dan rencana finishing.
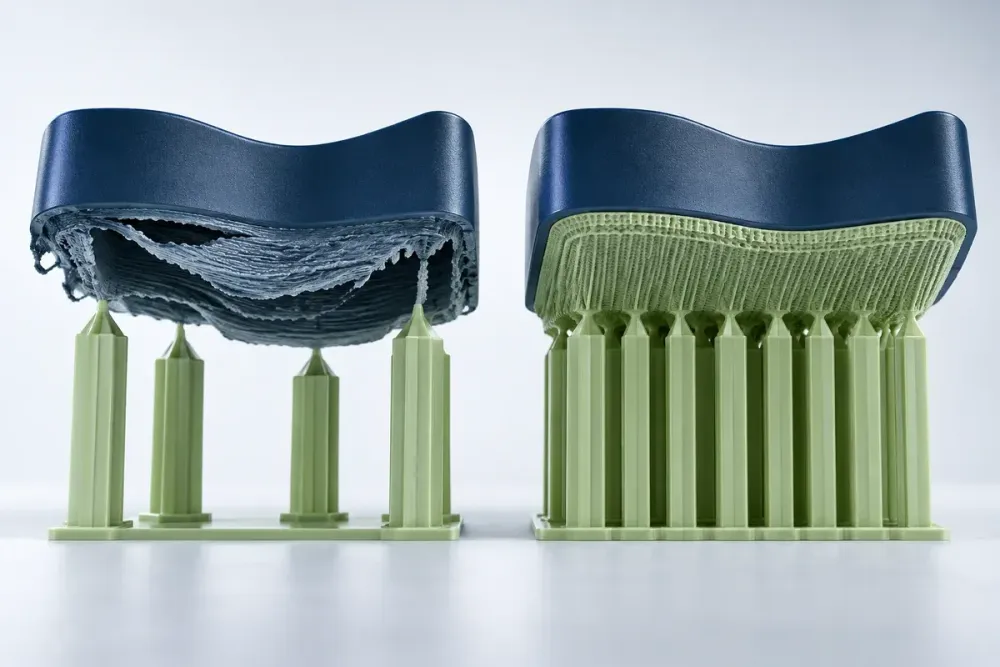
Permukaan pertama yang dicetak di atas support hampir selalu lebih menantang daripada top surface. Slicer harus menyisakan jarak agar support dapat dilepas, sehingga garis awal tidak mendapat alas padat. Akibatnya, garis melendut, berjauhan, atau ikut tercabut saat support dibuka.
Target realistis ditentukan sejak orientasi. Jangan menuntut underside setara sisi atas tanpa mempertimbangkan teknologi, support material, dan finishing.
Pindahkan permukaan penting
Putar model agar sisi kosmetik atau bidang pas tidak bertumpu pada support. Orientasi baru dapat menambah waktu, mengubah arah kekuatan, atau memindahkan support ke area lain. Bandingkan seluruh konsekuensi dengan panduan orientasi.
Atur interface dan jarak kontak
Panduan Prusa tentang permukaan di atas support membahas contact Z distance, pattern spacing, dan interface layers. Jarak kecil mendukung garis lebih baik, tetapi support semakin sulit dilepas. Nilai aman bergantung pada layer height, material, dan kalibrasi.
Periksa bridge serta cooling
Layer pertama di atas support berperilaku seperti bridge pendek. Kecepatan, flow, dan cooling memengaruhi seberapa jauh garis melendut. Gunakan profil material sebagai dasar dan baca panduan bridging sebelum mengubah banyak parameter.
Pertimbangkan support material khusus
Sistem multi-material dapat memakai interface larut atau material yang tidak mudah menempel pada model utama. Kompatibilitas suhu, kelembapan, purge, dan penyimpanan harus diperiksa. Material support menambah biaya dan waktu; tidak otomatis tepat untuk setiap geometri.
Uji dengan cara yang dapat dibandingkan
Potong model menjadi kupon kecil yang memuat sudut dan kurva bermasalah. Uji orientasi, interface, dan gap tanpa mencetak keseluruhan benda, lalu lepas support setelah kondisi pendinginan yang sama. Gunakan file, mesin, material, dan kondisi lingkungan yang sama. Ubah satu faktor dalam satu percobaan, beri nama sampel, lalu foto dan ukur hasil setelah dingin. Catatan sederhana jauh lebih berguna daripada mengandalkan ingatan. Jika perubahan memperbaiki tampilan tetapi menurunkan kekuatan, ukuran, atau kemudahan perakitan, hasil tersebut belum tentu merupakan solusi.
Sebelum produksi banyak, ulangi kondisi terbaik setidaknya sekali. Satu sampel bagus dapat terjadi karena variasi proses. Untuk permukaan support yang berkaitan dengan fungsi mekanis, uji menggunakan beban dan benda pasangan yang sebenarnya.
Pertanyaan praktis sebelum mengambil keputusan
**Mengapa permukaan di atas support tidak sehalus sisi atas?** Layer pertama di atas support harus menjembatani celah agar support bisa dilepas. Kurangnya penopang membuat garis melendut dan tidak menyatu sempurna.
**Apakah support yang makin rapat selalu lebih baik?** Tidak. Interface terlalu dekat atau padat dapat sulit dilepas dan merusak permukaan. Cari keseimbangan melalui sampel.
**Bagaimana mendapat underside paling rapi?** Ubah orientasi agar permukaan penting tidak menghadap support, atau gunakan interface/material support yang kompatibel bila workflow mendukung.
Jangan mengambil satu jawaban di atas sebagai angka baku untuk semua mesin. Terapkan pada konteks file, material, printer, jumlah, dan fungsi yang sedang dikerjakan. Jika hasil harus dipasang pada benda lain, bawa atau ukur benda pasangannya; jika hasil akan dilihat dari dekat, tandai sisi yang menjadi prioritas visual.
Untuk penawaran yang dapat dibandingkan, sertakan ukuran akhir, jumlah, material yang diinginkan, kondisi penggunaan, bagian yang menerima beban, sisi tampak, dan tenggat. Jelaskan pula apakah penyedia hanya mencetak atau juga harus memperbaiki file, melepas support, menghaluskan, merakit, mengecat, dan mengemas. Ruang lingkup yang jelas mencegah standar hasil berubah setelah produksi dimulai.
Checklist sebelum produksi
- Permukaan kosmetik diprioritaskan saat orientasi.
- Support hanya ditempatkan bila dibutuhkan.
- Interface dan Z-gap sesuai layer height.
- Cooling serta bridge profile telah diuji.
- Support dapat dilepas tanpa merusak detail.
- Allowance finishing sudah disiapkan.
Simpan file sumber, profil slicer, material, orientasi, dan revisi yang dipakai. Dokumentasi tersebut membuat hasil lebih mudah diulang dan membantu penyedia jasa memahami keputusan yang sudah diuji.
Pengamplasan dapat membantu, tetapi akan mengubah ukuran dan menghapus detail bila berlebihan. Jelaskan area tampak dan toleransi ketika mengirim file ke jasa 3D printing Pegangind.
Ilustrasi utama dibuat dengan AI untuk menjelaskan konsep; bukan foto proyek pelanggan atau angka pengaturan universal.
Lanjutkan membaca
Pertanyaan umum
Mengapa permukaan di atas support tidak sehalus sisi atas?
Layer pertama di atas support harus menjembatani celah agar support bisa dilepas. Kurangnya penopang membuat garis melendut dan tidak menyatu sempurna.
Apakah support yang makin rapat selalu lebih baik?
Tidak. Interface terlalu dekat atau padat dapat sulit dilepas dan merusak permukaan. Cari keseimbangan melalui sampel.
Bagaimana mendapat underside paling rapi?
Ubah orientasi agar permukaan penting tidak menghadap support, atau gunakan interface/material support yang kompatibel bila workflow mendukung.
Siap lanjut dari panduan ke produksi?
Tim Pegangind siap membantu mengecek kebutuhan proyek Anda.
Konsultasi jasa 3D printing