Panduan 3D Printing
Toleransi 3D Printing: Merancang Lubang dan Sambungan agar Bisa Dirakit
Rancang clearance, transition, atau interference fit berdasarkan proses, material, orientasi, ukuran, finishing, dan data kupon uji.
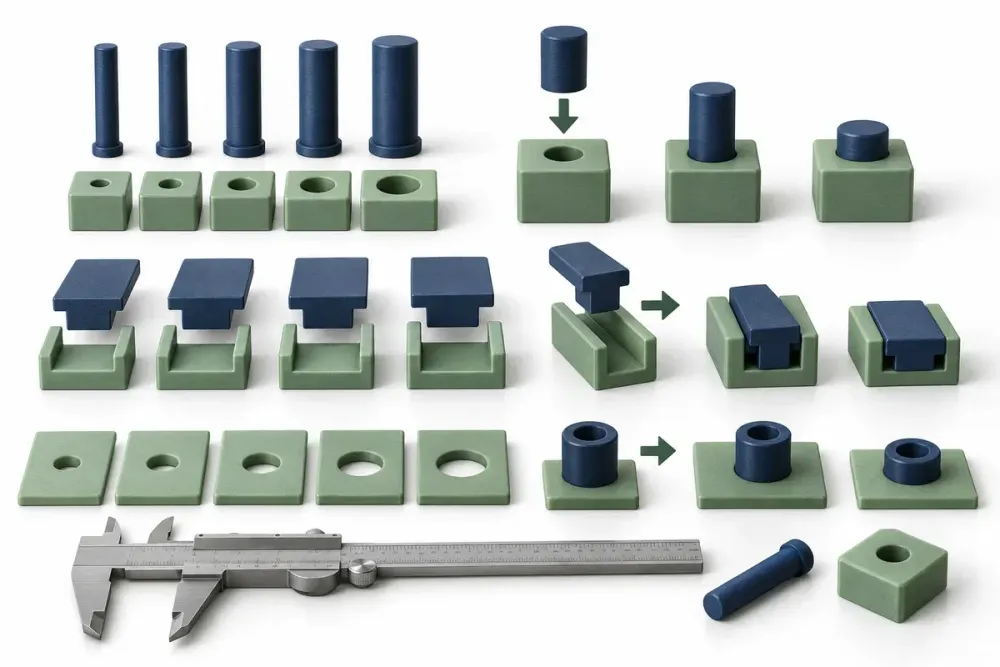
Toleransi adalah rentang variasi yang masih dapat diterima, sedangkan clearance adalah ruang yang sengaja diberikan antara dua permukaan pasangan. Mendesain pin dan lubang dengan angka sama bukan jaminan keduanya dapat dirakit. Proses cetak selalu menghasilkan variasi.
Mulailah dari jenis fit: bebas bergerak, mudah dilepas, terkunci ringan, atau ditekan permanen. Kebutuhan tersebut menentukan rentang, material, dan pengujian.
Definisikan fungsi fit
Panduan Formlabs membedakan clearance, transition, dan interference fit. Sliding joint memerlukan ruang serta pertimbangan gesekan. Press fit membutuhkan gaya dan material yang mampu menahan deformasi tanpa retak.
Masukkan proses dan orientasi
Lubang vertikal dan horizontal dapat menghasilkan bentuk berbeda. FDM, resin, dan powder bed juga mempunyai karakter berbeda. Gunakan data dari proses, printer, material, layer height, dan orientasi yang benar-benar dipakai; tabel internet hanya titik awal.
Buat kupon yang mewakili geometri
Kupon sebaiknya memuat pin, hole, slot, wall, dan panjang engagement yang menyerupai desain. Variasikan clearance bertahap dan beri identitas pada file. Cetak bersama part atau pada kondisi termal yang serupa agar hasil relevan.
Rencanakan finishing dan keausan
Sanding, primer, cat, curing, dan pelumas mengubah fit. Sambungan bergerak dapat semakin longgar setelah dipakai. Nyatakan apakah ukuran berlaku sebelum atau sesudah finishing. Untuk satu part, reaming mungkin praktis; produksi berulang membutuhkan desain stabil.
Uji dengan cara yang dapat dibandingkan
Cetak kupon dari kedua sisi pasangan, jangan hanya lubangnya. Uji insertion force, play, gerakan, pelepasan, dan beberapa siklus. Ukur setelah part dingin dan finishing selesai. Gunakan file, mesin, material, dan kondisi lingkungan yang sama. Ubah satu faktor dalam satu percobaan, beri nama sampel, lalu foto dan ukur hasil setelah dingin. Catatan sederhana jauh lebih berguna daripada mengandalkan ingatan. Jika perubahan memperbaiki tampilan tetapi menurunkan kekuatan, ukuran, atau kemudahan perakitan, hasil tersebut belum tentu merupakan solusi.
Sebelum produksi banyak, ulangi kondisi terbaik setidaknya sekali. Satu sampel bagus dapat terjadi karena variasi proses. Untuk toleransi sambungan yang berkaitan dengan fungsi mekanis, uji menggunakan beban dan benda pasangan yang sebenarnya.
Pertanyaan praktis sebelum mengambil keputusan
**Berapa clearance yang tepat untuk 3D printing?** Tidak ada satu angka universal. Proses, mesin, material, orientasi, ukuran, geometri, dan finishing memengaruhi hasil. Cetak kupon uji.
**Apa beda clearance dan interference fit?** Clearance menyisakan ruang agar bagian bergerak atau mudah dirakit. Interference membuat ukuran bertumpang tindih untuk sambungan tekan yang lebih permanen.
**Mengapa pin bulat tidak masuk ke lubang dengan diameter sama?** Variasi proses, bentuk jalur, penyusutan, dan resolusi membuat ukuran nominal tidak sama dengan hasil. Sambungan memerlukan allowance.
Jangan mengambil satu jawaban di atas sebagai angka baku untuk semua mesin. Terapkan pada konteks file, material, printer, jumlah, dan fungsi yang sedang dikerjakan. Jika hasil harus dipasang pada benda lain, bawa atau ukur benda pasangannya; jika hasil akan dilihat dari dekat, tandai sisi yang menjadi prioritas visual.
Untuk penawaran yang dapat dibandingkan, sertakan ukuran akhir, jumlah, material yang diinginkan, kondisi penggunaan, bagian yang menerima beban, sisi tampak, dan tenggat. Jelaskan pula apakah penyedia hanya mencetak atau juga harus memperbaiki file, melepas support, menghaluskan, merakit, mengecat, dan mengemas. Ruang lingkup yang jelas mencegah standar hasil berubah setelah produksi dimulai.
Jika komponen akan diproduksi berulang, bahas ukuran kritis dan rencana pengujian melalui layanan cetak 3D untuk produksi komponen. Sampel membantu pemeriksaan awal; spesifikasi dan persetujuan pengajuan dikonfirmasi tim.
Checklist sebelum produksi
- Jenis fit dan gaya perakitan ditentukan.
- Proses, material, dan orientasi sudah tetap.
- Clearance dibuat pada fitur, bukan global scaling.
- Panjang engagement diuji.
- Finishing serta keausan dihitung.
- Kupon disimpan bersama revisi desain.
Simpan file sumber, profil slicer, material, orientasi, dan revisi yang dipakai. Dokumentasi tersebut membuat hasil lebih mudah diulang dan membantu penyedia jasa memahami keputusan yang sudah diuji.
Untuk casing tanpa baut, baca panduan snap-fit. Jika part harus berpasangan dengan produk fisik, kirim sampel, drawing, dan file melalui halaman kontak.
Ilustrasi utama dibuat dengan AI untuk menjelaskan konsep; bukan foto proyek pelanggan atau angka pengaturan universal.
Lanjutkan membaca
Pertanyaan umum
Berapa clearance yang tepat untuk 3D printing?
Tidak ada satu angka universal. Proses, mesin, material, orientasi, ukuran, geometri, dan finishing memengaruhi hasil. Cetak kupon uji.
Apa beda clearance dan interference fit?
Clearance menyisakan ruang agar bagian bergerak atau mudah dirakit. Interference membuat ukuran bertumpang tindih untuk sambungan tekan yang lebih permanen.
Mengapa pin bulat tidak masuk ke lubang dengan diameter sama?
Variasi proses, bentuk jalur, penyusutan, dan resolusi membuat ukuran nominal tidak sama dengan hasil. Sambungan memerlukan allowance.
Siap lanjut dari panduan ke produksi?
Tim Pegangind siap membantu mengecek kebutuhan proyek Anda.
Hubungi Pegangind