Panduan 3D Printing
Under-Extrusion: Penyebab Cetakan Berongga dan Aliran Filamen Tidak Konsisten
Kenali under-extrusion dari garis tipis dan celah antarlayer, lalu periksa profil, spool, gear extruder, nozzle, temperatur, dan jalur filament.
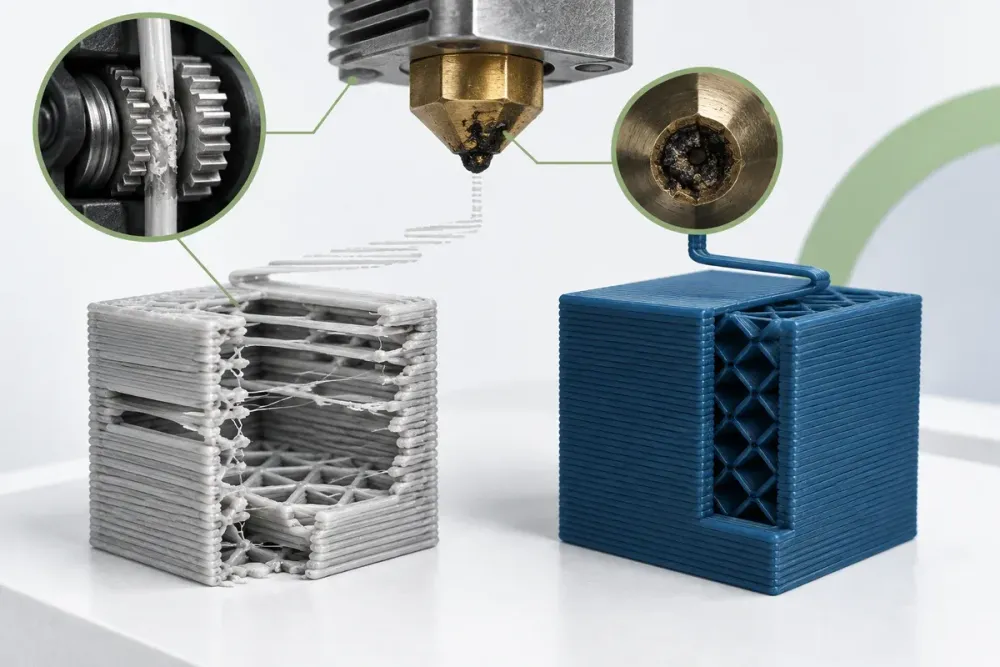
Under-extrusion terjadi ketika material yang keluar lebih sedikit daripada yang diperintahkan slicer. Hasilnya dapat berupa garis tipis, celah pada dinding, top surface yang tidak tertutup, layer hilang, atau part yang mudah patah. Masalah ini dapat muncul sejak awal atau baru setelah printer berjalan beberapa waktu.
Jangan langsung menaikkan flow. Jika penyebabnya adalah sumbatan atau spool tertahan, kompensasi software dapat menyamarkan gejala dan merusak dimensi. Diagnosis sebaiknya mengikuti aliran filament dari spool hingga nozzle.
Bedakan under-extrusion dari desain dan setting lain
Periksa preview layer. Dinding yang memang tidak dibuat slicer dapat berasal dari geometri terlalu tipis, bukan kekurangan aliran. Infill jarang juga bukan under-extrusion jika sesuai setting. Under-extrusion terlihat ketika jalur yang direncanakan hadir tetapi garis fisiknya tidak penuh atau tidak konsisten.
Bandingkan dengan objek uji sederhana. Catat apakah extruder berbunyi klik, filament terkikis, suhu berfluktuasi, atau spool sulit berputar. Waktu munculnya masalah membantu membedakan sumbatan awal dan heat creep setelah durasi tertentu.
Mulai dari profil dan data material
Pastikan profil printer, nozzle, dan filament benar. Diameter nozzle atau filament yang salah di slicer mengubah perhitungan aliran. Gunakan preset resmi sebagai baseline dan periksa apakah extrusion multiplier pernah diubah.
Panduan under-extrusion Prusa mencantumkan kalibrasi first layer terlalu dekat, setting slicer, nozzle, gear extruder, dan pendinginan hotend sebagai faktor umum. Daftar tersebut menunjukkan mengapa flow bukan satu-satunya variabel.
Periksa spool dan jalur filament
Spool harus berputar bebas dan filament tidak saling mengunci. Periksa gulungan silang, holder yang seret, tube yang tertekuk, sensor, sambungan, dan sudut masuk extruder. Gerakkan head ke beberapa posisi karena hambatan dapat muncul hanya pada area tertentu.
Filament rapuh, bentuknya tidak rata, atau diameternya jauh dari spesifikasi dapat mengganggu feeding. Ukur beberapa titik bila diperlukan dan bandingkan dengan spool yang diketahui baik.
Periksa cengkeraman extruder
Gear yang kotor oleh serpihan tidak dapat mendorong filament secara konsisten. Tegangan idler yang terlalu longgar dapat selip, sedangkan terlalu kuat dapat merusak bentuk filament. Bersihkan dan atur sesuai panduan mesin.
Bekas gerusan pada filament menjadi petunjuk, bukan selalu akar masalah. Gear dapat menggerus karena nozzle tersumbat, temperatur terlalu rendah, atau kecepatan volumetrik melebihi kemampuan hotend.
Evaluasi temperatur dan batas aliran
Material yang terlalu dingin lebih sulit didorong. Kecepatan, layer height, dan line width bersama-sama menentukan volumetric flow. Profil yang meminta aliran melebihi kapasitas hotend dapat terlihat baik pada bagian lambat lalu gagal pada infill atau garis cepat.
Turunkan kecepatan sebagai tes dan gunakan temperatur dalam rentang produsen. Jangan menaikkan temperatur tanpa batas karena material dapat terdegradasi, stringing meningkat, atau heat creep memburuk.
Periksa nozzle dan hotend
Sumbatan parsial dapat membuat aliran tipis atau membelok. Gunakan prosedur unclog yang sesuai produsen printer dan jenis hotend. Hindari alat yang dapat merusak nozzle atau dilakukan saat kondisi listrik dan suhu tidak aman.
Heat creep terjadi ketika panas menjalar ke zona yang seharusnya dingin sehingga filament melunak terlalu dini. Periksa kipas heatsink, airflow, debu, pemasangan hotend, dan batas enclosure sesuai dokumentasi mesin.
Kalibrasi flow setelah hardware sehat
Setelah aliran stabil, kalibrasi extrusion multiplier atau flow dengan metode yang sesuai. Ubah sedikit demi sedikit dan ukur hasil. Flow berlebihan menimbulkan dimensi membesar, ridge, dan permukaan kasar; targetnya bukan memaksa setiap celah hilang.
Periksa first layer secara terpisah karena nozzle terlalu dekat dapat menghambat keluarnya material. Gunakan cek gramasi hanya setelah file dan profil sudah masuk akal.
Checklist diagnosis
- Preview memastikan jalur memang seharusnya ada.
- Profil nozzle, filament, dan printer benar.
- Spool serta jalur filament bergerak bebas.
- Gear bersih dan tension sesuai.
- Suhu serta volumetric flow berada dalam kemampuan hotend.
- Nozzle tidak tersumbat dan kipas hotend bekerja.
- Flow dikalibrasi setelah masalah mekanik selesai.
- Sampel panjang memastikan masalah tidak kembali.
Part yang mengalami under-extrusion bisa rapuh meskipun permukaan luarnya tampak cukup baik. Untuk produksi, cetak ulang setelah akar masalah ditemukan. Kirim file dan fungsi benda melalui jasa 3D printing Pegangind untuk penilaian proses.
Ilustrasi utama dibuat dengan AI; bukan foto mesin pelanggan atau prosedur pembongkaran hotend.
Lanjutkan membaca
Pertanyaan umum
Apa tanda under-extrusion pada hasil 3D print?
Tandanya meliputi garis yang terlalu tipis, celah pada dinding atau top surface, layer hilang, infill rapuh, dan part mudah patah karena material yang keluar lebih sedikit dari rencana.
Apakah menaikkan flow adalah solusi pertama?
Tidak. Flow tinggi dapat menutupi sumbatan atau masalah feeding sementara dan membuat dimensi salah. Periksa profil, filament, gear, suhu, dan nozzle sebelum mengkalibrasi flow.
Mengapa extrusion normal di awal lalu berhenti?
Kemungkinan mencakup spool tersangkut, gear kehilangan cengkeraman, sumbatan parsial, heat creep, temperatur tidak stabil, atau jalur filament yang memberi hambatan saat posisi head berubah.
Siap lanjut dari panduan ke produksi?
Tim Pegangind siap membantu mengecek kebutuhan proyek Anda.
Konsultasi jasa 3D printing