Panduan 3D Printing
First Layer Tidak Menempel? Urutan Pemeriksaan sebelum Cetak Ulang
Jangan langsung menambah lem. Periksa kebersihan plate, jenis permukaan, jarak nozzle, leveling, suhu, aliran, kecepatan, dan luas kontak.
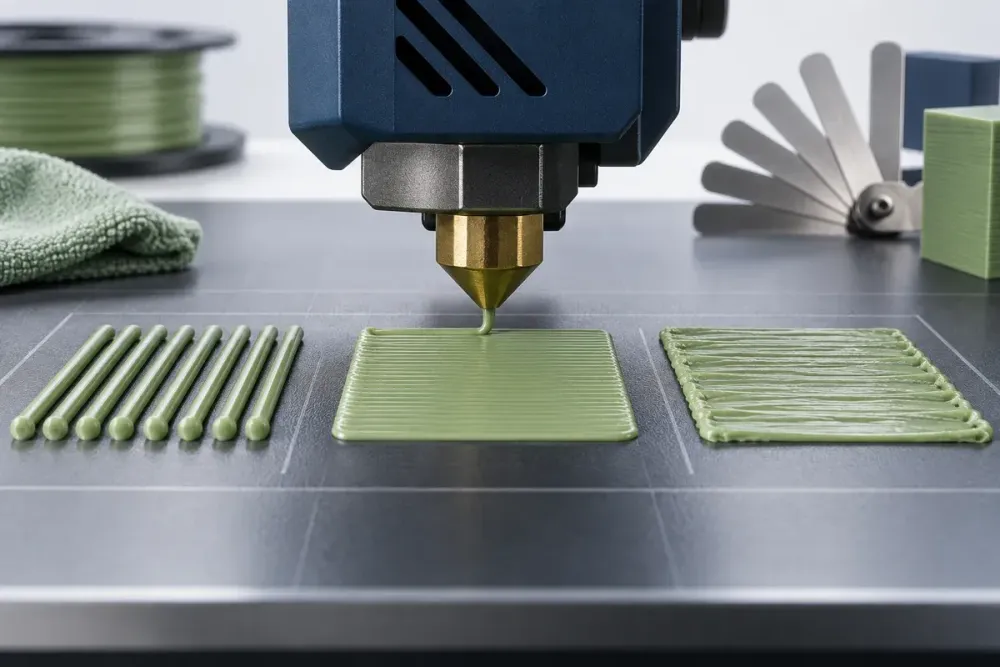
First layer menjadi fondasi seluruh hasil 3D print. Jika garis pertama tidak melekat, nozzle dapat menyeret filament, sudut terangkat, atau model lepas di tengah proses. Mencetak ulang dengan setting yang sama hanya menghabiskan waktu dan material.
Gunakan urutan pemeriksaan yang konsisten. Hentikan mesin bila filament menumpuk di nozzle atau part terlepas agar masalah tidak berkembang menjadi gumpalan besar.
Mulai dari kondisi build plate
Pastikan sheet terpasang pada posisi yang benar, rata, dan tidak ada sisa filament di bawahnya. Serpihan kecil dapat membuat tinggi permukaan berbeda. Periksa kerusakan, lengkungan, atau lapisan yang sudah aus.
Bersihkan sesuai petunjuk produsen plate. Bahan kimia yang aman untuk satu permukaan belum tentu aman untuk yang lain. Setelah bersih, pegang tepinya agar minyak jari tidak kembali ke area cetak.
Pastikan material cocok dengan permukaan
Smooth, textured, satin, kaca, atau permukaan khusus memiliki prosedur berbeda. Material tertentu membutuhkan lapisan pemisah agar hasil tidak melekat terlalu kuat. Periksa panduan resmi untuk kombinasi printer, sheet, dan filament.
Jangan memakai lem sebagai pengganti kalibrasi. Jika permukaan memang merekomendasikan perekat, aplikasikan tipis dan merata sesuai instruksi. Gumpalan lem membuat tinggi lokal berubah.
Baca bentuk garis first layer
Nozzle terlalu jauh menghasilkan garis bulat, terpisah, dan mudah digeser. Jarak tepat membuat garis sedikit tertekan serta menyatu. Nozzle terlalu dekat menghasilkan garis sangat tipis, ridge di samping, permukaan kasar, atau aliran yang tertahan.
Panduan first layer Prusa menekankan pemeliharaan permukaan, jarak nozzle, temperatur, kecepatan, dan kemungkinan sumbatan. Kalibrasi first layer Prusa juga menjelaskan bahwa nilai angka bersifat unik untuk setiap mesin; bentuk hasil perlu dilihat langsung.
Periksa leveling dan perubahan hardware
Jalankan prosedur bed leveling atau kalibrasi sesuai mesin. Jika satu sisi bagus dan sisi lain buruk, periksa pemasangan sheet, probe, gantry, baut, serta kebersihan di bawah plate. Jangan terus menurunkan nozzle pada seluruh area untuk menutupi satu titik tinggi.
Kalibrasi ulang setelah mengganti nozzle, hotend, sheet, sensor, atau melakukan pekerjaan mekanik yang mengubah posisi. Pastikan nozzle bersih saat probing jika sistem memakai nozzle sebagai sensor.
Verifikasi suhu dan profil slicer
Pilih profil printer, nozzle, material, dan plate yang benar. Suhu nozzle serta bed perlu mengikuti rentang material. Bila bereksperimen, ubah sedikit demi sedikit dan simpan hasil. Periksa juga suhu first layer yang mungkin berbeda dari layer berikutnya.
Pelajari fungsi slicer untuk memastikan file mesin dibuat dari profil tujuan. G-code dari mesin lain dapat membawa batas, suhu, dan prosedur awal yang tidak cocok.
Pastikan filament benar-benar keluar
Jika garis putus-putus atau tidak ada material, periksa jalur filament, gear extruder, spool, nozzle, dan kemungkinan sumbatan. Nozzle terlalu dekat juga dapat memblokir aliran pada layer pertama. Jangan menyimpulkan masalah adhesi jika akar masalahnya under-extrusion.
Gunakan purge atau test extrusion sesuai petunjuk mesin. Aliran harus konsisten sebelum mengulang model besar. Jika masih berongga, lanjutkan ke panduan under-extrusion.
Kurangi kecepatan dan evaluasi luas kontak
First layer yang terlalu cepat memiliki sedikit waktu untuk melekat. Mulai dari profil resmi, lalu turunkan secara wajar bila dibutuhkan. Model tinggi dengan alas kecil juga mempunyai risiko lepas lebih besar. Brim menambah luas kontak dan dapat membantu setelah kalibrasi dasar benar.
Pastikan model benar-benar menyentuh plate pada preview. Geometri miring atau titik kecil yang tidak disengaja memerlukan orientasi atau support yang tepat, bukan sekadar adhesi lebih kuat.
Urutan sebelum menekan print lagi
- Bersihkan dan pasang plate dengan benar.
- Pilih profil sheet serta material yang sesuai.
- Periksa garis terlalu jauh, tepat, atau terlalu dekat.
- Jalankan leveling dan kalibrasi yang relevan.
- Verifikasi suhu serta kecepatan first layer.
- Pastikan extrusion stabil dan nozzle tidak tersumbat.
- Cek kontak model pada preview.
- Tambahkan brim hanya bila memang diperlukan.
Cetak patch kalibrasi kecil sebelum mengulang pekerjaan berjam-jam. Untuk bantuan menilai file, material, dan orientasi, gunakan jasa 3D printing Pegangind.
Ilustrasi utama dibuat dengan AI; bukan nilai kalibrasi untuk model printer tertentu.
Lanjutkan membaca
Pertanyaan umum
Bagaimana bentuk first layer yang baik?
Garis harus sedikit tertekan, saling menyatu, dan merata tanpa celah atau ridge tajam. Nilai Z numerik berbeda antar mesin, sensor, nozzle, dan sheet sehingga pemeriksaan visual tetap penting.
Apakah first layer yang tidak menempel selalu perlu lem?
Tidak. Plate kotor, nozzle terlalu jauh, leveling, suhu, aliran, atau material yang tidak cocok sering menjadi penyebab. Perekat dipakai sesuai rekomendasi kombinasi material dan permukaan.
Mengapa satu sisi menempel tetapi sisi lain tidak?
Kemungkinan terdapat masalah kerataan, leveling, pemasangan sheet, serpihan di bawah plate, atau variasi tinggi. Periksa mekanik dan mesh bed sebelum mengompensasi dengan Z-offset ekstrem.
Siap lanjut dari panduan ke produksi?
Tim Pegangind siap membantu mengecek kebutuhan proyek Anda.
Konsultasi jasa 3D printing