Panduan 3D Printing
Lapisan 3D Print Mudah Terbelah: Penyebab Delaminasi
Kenali delaminasi dari retakan horizontal, lalu periksa suhu nozzle, cooling, draft, material, aliran, desain, dan orientasi sebelum mencetak ulang.
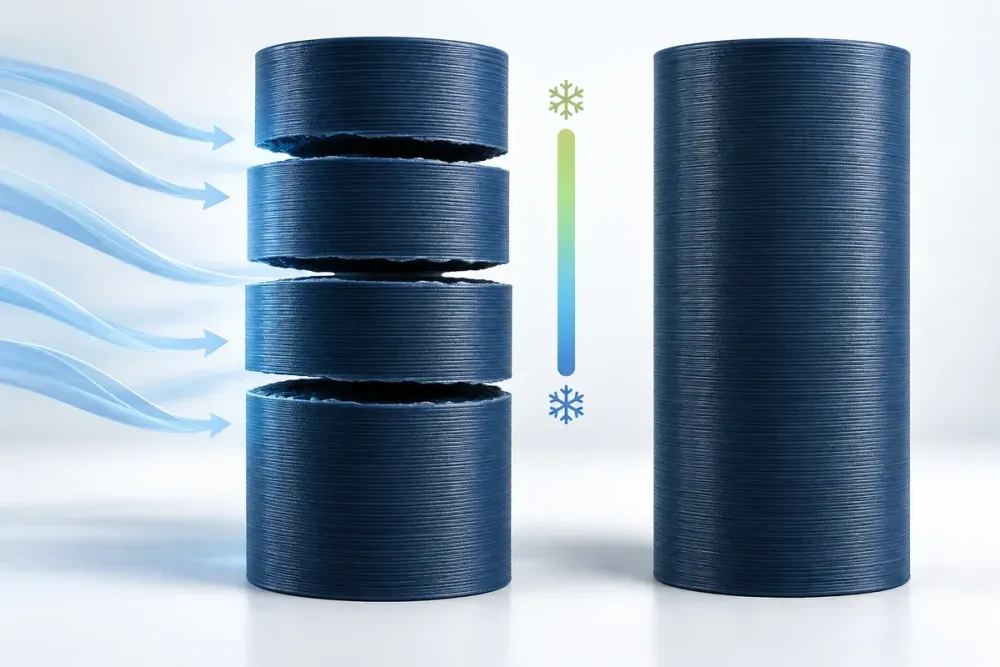
Layer separation atau delaminasi terjadi ketika lapisan hasil cetak tidak menyatu cukup kuat lalu membuka sebagai retakan horizontal. Part dapat terlihat selesai, tetapi mudah patah ketika ditekan. Bedakan dari layer yang hilang akibat under-extrusion dan dari layer shifting yang menggeser geometri ke samping.
Retakan bersih yang sedikit melengkung sering menunjukkan tegangan termal. Diagnosis perlu melihat material, suhu, airflow, aliran material, dan arah beban secara bersama.
Periksa suhu dan profil material
Mulai dari preset resmi untuk printer, nozzle, dan filament. Suhu terlalu rendah dapat membuat garis baru gagal melebur dengan lapisan sebelumnya. Naikkan hanya dalam langkah kecil dan tetap di rentang produsen. Suhu terlalu tinggi juga dapat merusak detail, meningkatkan stringing, atau mendegradasi material.
Kendalikan cooling dan draft
Panduan Prusa tentang layer separation mengaitkan retak dengan temperatur, cooling, dan lingkungan. Kipas ruangan atau AC dapat mendinginkan satu sisi secara mendadak. Enclosure dapat membantu material tertentu, tetapi harus sesuai batas suhu mesin dan keselamatan fasilitas.
Pastikan aliran material penuh
Under-extrusion mengurangi area kontak antarlayer. Periksa nozzle, extruder, volumetric flow, dan filament menggunakan panduan under-extrusion. Jangan menaikkan extrusion multiplier untuk menutupi sumbatan. Pastikan aliran stabil lebih dahulu, lalu kalibrasi bila diperlukan.
Tinjau orientasi dan geometri
FDM cenderung mempunyai sifat berbeda sejajar dan melintasi layer. Arah beban yang menarik layer terpisah meningkatkan risiko. Tambahkan radius, perkuat penampang, atau ubah orientasi cetak bila fungsi memungkinkan. Perubahan desain harus divalidasi pada assembly asli.
Uji dengan cara yang dapat dibandingkan
Cetak kupon berdinding dan geometri yang mewakili part. Bandingkan suhu, cooling, dan orientasi dalam rentang aman; jangan menilai hanya dengan mematahkan part secara acak. Gunakan file, mesin, material, dan kondisi lingkungan yang sama. Ubah satu faktor dalam satu percobaan, beri nama sampel, lalu foto dan ukur hasil setelah dingin. Catatan sederhana jauh lebih berguna daripada mengandalkan ingatan. Jika perubahan memperbaiki tampilan tetapi menurunkan kekuatan, ukuran, atau kemudahan perakitan, hasil tersebut belum tentu merupakan solusi.
Sebelum produksi banyak, ulangi kondisi terbaik setidaknya sekali. Satu sampel bagus dapat terjadi karena variasi proses. Untuk delaminasi yang berkaitan dengan fungsi mekanis, uji menggunakan beban dan benda pasangan yang sebenarnya.
Pertanyaan praktis sebelum mengambil keputusan
**Apa bedanya delaminasi dan layer shifting?** Delaminasi berupa retakan atau pemisahan antarlayer, sedangkan layer shifting menggeser posisi seluruh lapisan ke samping. Penyebab dan pemeriksaannya berbeda.
**Apakah menaikkan suhu nozzle dapat membantu?** Dapat membantu bila ikatan layer kurang karena suhu terlalu rendah, tetapi tetap gunakan rentang material dan periksa cooling, aliran, serta lingkungan.
**Mengapa ABS lebih mudah retak?** Penyusutan dan perbedaan suhu menimbulkan tegangan internal. Draft atau lingkungan yang tidak stabil dapat membuat lapisan mendingin dengan laju berbeda.
Jangan mengambil satu jawaban di atas sebagai angka baku untuk semua mesin. Terapkan pada konteks file, material, printer, jumlah, dan fungsi yang sedang dikerjakan. Jika hasil harus dipasang pada benda lain, bawa atau ukur benda pasangannya; jika hasil akan dilihat dari dekat, tandai sisi yang menjadi prioritas visual.
Untuk penawaran yang dapat dibandingkan, sertakan ukuran akhir, jumlah, material yang diinginkan, kondisi penggunaan, bagian yang menerima beban, sisi tampak, dan tenggat. Jelaskan pula apakah penyedia hanya mencetak atau juga harus memperbaiki file, melepas support, menghaluskan, merakit, mengecat, dan mengemas. Ruang lingkup yang jelas mencegah standar hasil berubah setelah produksi dimulai.
Checklist sebelum produksi
- Retakan dibedakan dari layer hilang dan shifting.
- Profil material serta nozzle sudah benar.
- Tidak ada draft yang mengenai cetakan.
- Extrusion stabil tanpa celah.
- Arah layer sesuai dengan beban utama.
- Sampel diuji setelah benar-benar dingin.
Simpan file sumber, profil slicer, material, orientasi, dan revisi yang dipakai. Dokumentasi tersebut membuat hasil lebih mudah diulang dan membantu penyedia jasa memahami keputusan yang sudah diuji.
Part yang sudah terdelaminasi tidak kembali memiliki kekuatan desain hanya karena retaknya dilem. Untuk kebutuhan fungsional, cetak ulang setelah penyebab ditemukan. Kirim file dan fungsi melalui jasa 3D printing Pegangind untuk evaluasi proses.
Ilustrasi utama dibuat dengan AI untuk menjelaskan konsep; bukan foto proyek pelanggan atau angka pengaturan universal.
Lanjutkan membaca
Pertanyaan umum
Apa bedanya delaminasi dan layer shifting?
Delaminasi berupa retakan atau pemisahan antarlayer, sedangkan layer shifting menggeser posisi seluruh lapisan ke samping. Penyebab dan pemeriksaannya berbeda.
Apakah menaikkan suhu nozzle dapat membantu?
Dapat membantu bila ikatan layer kurang karena suhu terlalu rendah, tetapi tetap gunakan rentang material dan periksa cooling, aliran, serta lingkungan.
Mengapa ABS lebih mudah retak?
Penyusutan dan perbedaan suhu menimbulkan tegangan internal. Draft atau lingkungan yang tidak stabil dapat membuat lapisan mendingin dengan laju berbeda.
Siap lanjut dari panduan ke produksi?
Tim Pegangind siap membantu mengecek kebutuhan proyek Anda.
Konsultasi jasa 3D printing