Panduan 3D Printing
Thread dan Heat-Set Insert untuk Rakitan 3D Print
Bandingkan printed thread, tapping, captive nut, threaded insert, dan heat-set insert berdasarkan ukuran, material, boss, orientasi, pemasangan, dan siklus.
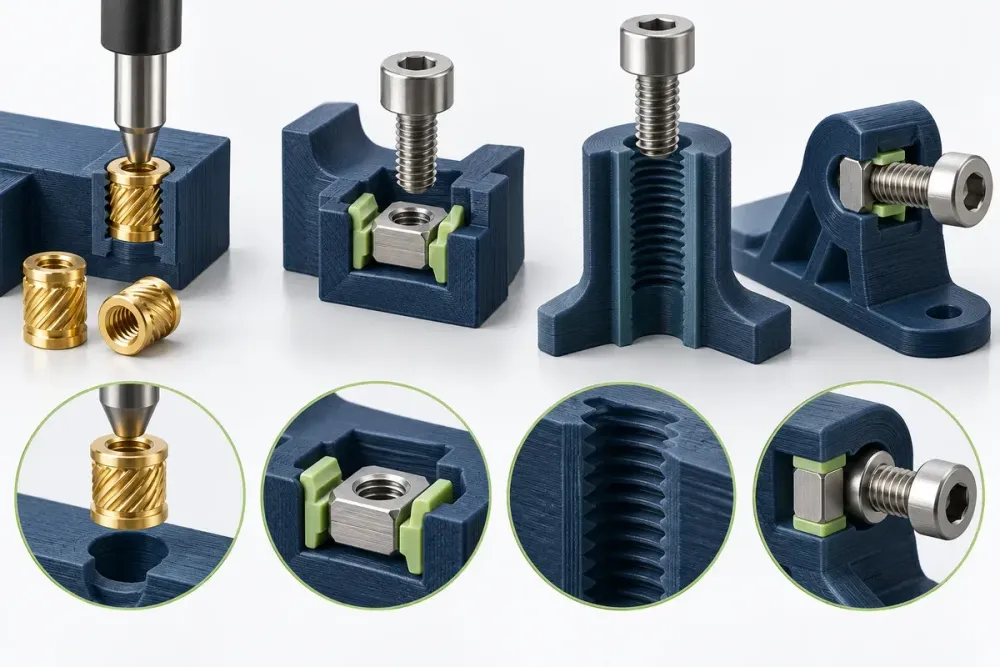
Rakitan 3D print dapat memakai printed thread, tapping, self-tapping screw, captive nut, threaded insert, atau heat-set insert. Pilihan bergantung ukuran, beban, jumlah siklus buka-tutup, material, ruang, dan alat assembly. Memasukkan insert ke boss yang belum diuji dapat menyebabkan retak atau deformasi.
Desain sambungan dimulai dari hardware aktual serta arah gaya.
Pilih strategi berdasarkan siklus
Printed thread besar dapat cocok untuk penutup ringan. Self-tapping sederhana untuk siklus terbatas. Captive nut memberi hardware standar tetapi memerlukan pocket serta akses. Heat-set insert menyediakan thread logam untuk servis berulang. Tentukan target siklus dan torque sebelum memilih.
Rancang boss di sekitar insert
Gunakan dimensi insert serta rekomendasi hole dari pemasok sebagai awal, lalu cetak kupon. Boss memerlukan diameter, tinggi, fillet, dan jarak tepi cukup. Hindari dinding tipis tepat di samping sumber panas. Tambahkan relief agar material dapat mengalir saat pemasangan.
Kontrol alat dan temperatur
Gunakan tip yang sesuai serta fixture alignment. Insert dipanaskan dan ditekan lurus tanpa gaya berlebihan. Temperatur tergantung material serta hardware. Ventilasi dan prosedur aman diperlukan. Jangan menyentuh insert panas atau memasang dekat kabel dan komponen sensitif.
Atur orientasi dan arah beban
Layer memengaruhi kekuatan boss. Tarikan yang memisahkan layer berbeda dari compression. Kepala sekrup dan washer perlu seat. Jika sambungan membawa beban, uji pull-out, torque, dan failure mode pada kondisi sebenarnya, bukan hanya apakah sekrup dapat masuk.
Buat kupon dan prosedur assembly
Cetak beberapa diameter hole, pasang insert, lalu potong sampel untuk melihat void serta kerusakan. Catat temperatur, waktu, alat, dan kedalaman. Gunakan stop agar insert tidak miring atau terlalu dalam. Quality control memeriksa flushness serta thread.
Hubungkan material dan proses dengan fungsi
Jangan memilih material hanya dari warna atau nama dagang. Catat temperatur, paparan UV, air, bahan kimia, benturan, kelenturan, gesekan, dan lama beban. Periksa data sheet material yang benar-benar akan dipakai, lalu validasi pada hasil cetak karena orientasi, layer, kelembapan bahan, dan post-processing dapat mengubah perilakunya.
Teknologi produksi juga memengaruhi detail, permukaan, toleransi, dan biaya. FDM, resin, machining, molding, atau kombinasi beberapa proses dapat memberi hasil berbeda. Pilih berdasarkan kebutuhan produk serta jumlah, bukan berdasarkan mesin yang kebetulan tersedia. Untuk fungsi yang diatur standar atau berisiko tinggi, libatkan tenaga ahli dan jalankan pengujian yang sesuai sebelum penggunaan.
Cara menguji sebelum produksi penuh
Mulai dengan sampel yang menjawab risiko terbesar: ukuran, fit, detail, gerakan, permukaan, atau cara perakitan. Gunakan material, orientasi, dan proses yang mendekati rencana produksi. Nilai sampel dengan ukuran dan kriteria yang sudah ditulis, bukan hanya dari kesan visual. Foto hasil, catat revisi file, dan beri identitas pada setiap versi.
Jika benda harus cocok dengan komponen lain, uji memakai komponen aktual. Untuk batch, setujui satu golden sample lalu gunakan sebagai acuan quality control. Perubahan setelah persetujuan perlu dicatat karena dapat memengaruhi biaya, waktu, material, finishing, kemasan, dan tanggal selesai.
Data yang perlu dikirim untuk estimasi
- Hardware aktual dan target siklus diketahui.
- Boss serta fillet dirancang.
- Hole diuji pada kupon.
- Orientasi mendukung arah beban.
- Alat, suhu, dan kedalaman distandardisasi.
- Torque serta failure mode diuji.
Sertakan jumlah, ukuran akhir, fungsi, kondisi penggunaan, sisi visual utama, warna, finishing, kota tujuan, dan tenggat barang diterima. Jelaskan apakah kebutuhan mencakup desain, perbaikan file, pencetakan, support removal, sanding, painting, assembly, komponen tambahan, serta kemasan. Ruang lingkup yang jelas membuat penawaran lebih mudah dibandingkan dan mengurangi revisi yang tidak perlu.
Pertanyaan yang sering ditanyakan
Kapan memakai heat-set insert?
Insert berguna untuk sambungan yang perlu dibuka berulang, tetapi boss, material, hole, alat, dan proses pemasangan harus sesuai.
Bisakah sekrup langsung masuk ke plastik?
Bisa untuk aplikasi tertentu dengan screw dan pilot hole yang tepat, namun umur siklus serta stripping perlu diuji.
Mengapa boss pecah saat insert dipasang?
Hole terlalu kecil, dinding tipis, temperatur atau tekanan berlebih, orientasi buruk, atau insert tidak sejajar dapat menjadi penyebab.
Kirim file assembly, tipe sekrup atau insert, beban, jumlah siklus, material, dan jumlah unit melalui halaman kontak Pegangind untuk mengevaluasi sambungan.
Ilustrasi utama dibuat dengan AI untuk menjelaskan konsep; bukan foto proyek pelanggan atau contoh hasil yang dijamin.
Lanjutkan membaca
Pertanyaan umum
Kapan memakai heat-set insert?
Insert berguna untuk sambungan yang perlu dibuka berulang, tetapi boss, material, hole, alat, dan proses pemasangan harus sesuai.
Bisakah sekrup langsung masuk ke plastik?
Bisa untuk aplikasi tertentu dengan screw dan pilot hole yang tepat, namun umur siklus serta stripping perlu diuji.
Mengapa boss pecah saat insert dipasang?
Hole terlalu kecil, dinding tipis, temperatur atau tekanan berlebih, orientasi buruk, atau insert tidak sejajar dapat menjadi penyebab.
Siap lanjut dari panduan ke produksi?
Tim Pegangind siap membantu mengecek kebutuhan proyek Anda.
Hubungi Pegangind