Panduan 3D Printing
Layer Shifting: Mengapa Lapisan Cetakan Bergeser ke Samping?
Layer shifting menandakan posisi sumbu hilang saat mencetak. Temukan arah pergeseran lalu cek hambatan, belt, pulley, kabel, benturan, dan kecepatan.
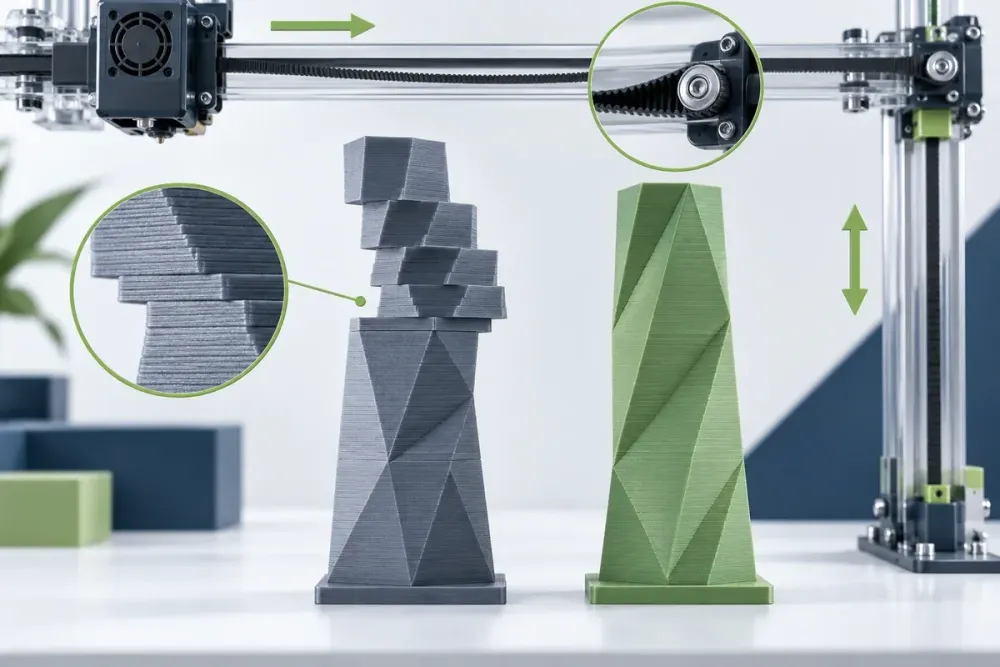
Layer shifting membuat satu atau beberapa lapisan bergeser ke samping dari posisi seharusnya. Bentuknya dapat berupa satu offset mendadak atau tangga berulang. Printer lalu melanjutkan pekerjaan pada koordinat yang salah sehingga hasil biasanya tidak dapat diperbaiki dengan finishing.
Masalah ini berbeda dari ghosting atau permukaan bergelombang. Layer shifting menunjukkan mesin kehilangan posisi pada sumbu X, Y, atau keduanya. Tandai arah pergeseran sebelum menyentuh pengaturan.
Tentukan sumbu dan pola pergeseran
Bandingkan bagian bawah dan atas model. Jika pergeseran mengikuti gerak head, masalah berkaitan dengan sumbu tersebut; pada printer dengan bed bergerak, arah fisik perlu diterjemahkan sesuai konstruksi mesin. Foto hasil dari depan dan samping membantu.
Satu pergeseran besar mengarah pada tabrakan atau slip sesaat. Pergeseran tangga berulang dapat menunjukkan pulley longgar, belt, hambatan, atau beban gerak. Catat ketinggian kejadian dan apakah suara benturan terdengar.
Matikan dan periksa gerakan bebas
Ikuti prosedur produsen sebelum menggerakkan sumbu dengan tangan. Dalam kondisi aman dan dingin, periksa seluruh rentang gerak secara perlahan. Rasakan titik seret, kabel yang menegang, bearing kasar, serpihan filament, atau komponen yang menyentuh frame.
Jangan memaksa sumbu. Bersihkan rel dan lakukan pelumasan hanya dengan bahan serta lokasi yang direkomendasikan produsen. Pelumas yang salah dapat merusak komponen atau mengumpulkan debu.
Periksa belt dan pulley
Panduan layer shifting Prusa menyebut tension belt yang salah dan pulley yang tidak aman sebagai penyebab umum. Belt terlalu longgar dapat melompat, tetapi terlalu kencang juga membebani motor dan bearing. Gunakan prosedur atau alat ukur khusus model printer.
Periksa pulley pada motor. Set screw harus berada pada posisi dan kekencangan yang ditentukan, sering kali salah satunya mengunci sisi datar shaft. Pastikan belt berjalan lurus dan pulley tidak bergeser lateral. Jangan memakai angka tension dari printer berbeda.
Cari kemungkinan nozzle menabrak hasil cetak
Sudut yang warping, overhang melengkung, infill terangkat, atau gumpalan material dapat mengenai nozzle. Benturan membuat stepper kehilangan langkah. Periksa model pada ketinggian sebelum shift serta lihat apakah ada bekas gores.
Selesaikan warping atau under-extrusion yang membentuk permukaan tidak stabil. Z-hop dapat membantu pada kondisi tertentu, tetapi tidak menggantikan perbaikan geometri dan proses.
Evaluasi kecepatan, akselerasi, dan beban
Gerakan cepat dengan akselerasi tinggi membutuhkan torsi lebih besar. Mulai kembali dari profil resmi mesin. Kurangi kecepatan sebagai tes, terutama pada model besar atau bed yang membawa massa tinggi. Hindari mengubah arus motor tanpa dokumentasi dan kompetensi yang sesuai.
Periksa spool atau kabel tidak menarik carriage. Pada printer bed-slinger, benda berat dan tinggi juga meningkatkan beban dinamis. Orientasi lain atau membagi model dapat mengurangi beban, dengan konsekuensi sambungan yang dibahas pada cara membagi model besar.
Periksa file dan preview tanpa menyalahkan STL
File model yang rusak biasanya menghasilkan bagian hilang, bukan offset mekanik seluruh layer. Namun, preview tetap perlu diperiksa untuk overhang, travel, support, dan geometri yang dapat melengkung. Gunakan profil mesin yang benar seperti dijelaskan dalam panduan slicer.
Jika shift selalu terjadi pada titik yang sama dengan model yang sama, uji file kecil yang telah terbukti. Jika masalah muncul pada berbagai model dan tinggi, fokuskan diagnosis pada mekanik, gerak, kabel, motor, atau temperatur driver sesuai dukungan produsen.
Uji setelah perbaikan
Cetak objek kecil yang menggunakan rentang X dan Y secukupnya. Amati mesin dan hentikan jika ada benturan. Setelah lolos, naikkan durasi bertahap sebelum mengulang cetakan besar. Jangan meninggalkan printer yang baru mengalami masalah gerak tanpa pengawasan sesuai prosedur keselamatan fasilitas.
Checklist layer shifting
- Arah dan pola shift telah dicatat.
- Sumbu bergerak bebas tanpa hambatan.
- Kabel, tube, dan spool tidak menarik carriage.
- Belt memiliki tension sesuai model mesin.
- Pulley sejajar dan set screw aman.
- Tidak ada warping atau bagian yang ditabrak nozzle.
- Profil kecepatan dan akselerasi telah divalidasi.
- Uji kecil berhasil sebelum produksi ulang.
Layer shifting membuat posisi dan ukuran tidak dapat dipercaya, jadi part sebaiknya dicetak ulang setelah akar masalah selesai. Untuk pekerjaan yang membutuhkan hasil konsisten, kirim file dan spesifikasi melalui jasa 3D printing Pegangind.
Ilustrasi utama dibuat dengan AI; bukan foto mesin pelanggan atau petunjuk tension untuk printer tertentu.
Lanjutkan membaca
Pertanyaan umum
Apa penyebab layer shifting pada 3D print?
Penyebab umum meliputi belt atau pulley bermasalah, sumbu terhambat, kabel tersangkut, motor kehilangan langkah, kecepatan berlebihan, atau nozzle menabrak bagian cetakan yang terangkat.
Mengapa pergeseran terjadi hanya sekali di tengah cetakan?
Tabrakan sementara, pulley yang selip, benda asing, kabel tertarik, atau bagian model yang melengkung dapat membuat mesin kehilangan posisi sekali lalu melanjutkan dari koordinat yang salah.
Apakah file STL rusak dapat menyebabkan layer shifting?
Mesh biasanya tidak menggeser posisi mekanik seluruh layer. Namun geometri buruk dapat membuat bagian melengkung atau lintasan berisiko sehingga nozzle menabrak. Periksa preview dan hardware.
Siap lanjut dari panduan ke produksi?
Tim Pegangind siap membantu mengecek kebutuhan proyek Anda.
Konsultasi jasa 3D printing